Ratgeber 7 Minuten Lesezeit Aktualisiert am 13. Oktober 2026
Jetting oder Nadeldosierung?
Reicht die bewährte Nadel noch, oder ist es Zeit für Jetting? Wie beide Verfahren arbeiten, wo ihre Grenzen liegen und welche fünf Fragen Ihre Entscheidung für die Serie vorbereiten.
Wer Klebstoff in der Serie als Punkt oder Linie aufträgt, landet früher oder später bei derselben Frage: Reicht die bewährte Nadeldosierung noch, oder ist es Zeit für Jetting? Die Antwort hängt weniger von Vorlieben ab als von Bauteil, Medium und Takt. Dieser Ratgeber erklärt beide Verfahren, stellt sie gegenüber und gibt Ihnen fünf Fragen an die Hand, mit denen Sie die Entscheidung für Ihre Fertigung vorbereiten.
Wie die Nadeldosierung arbeitet
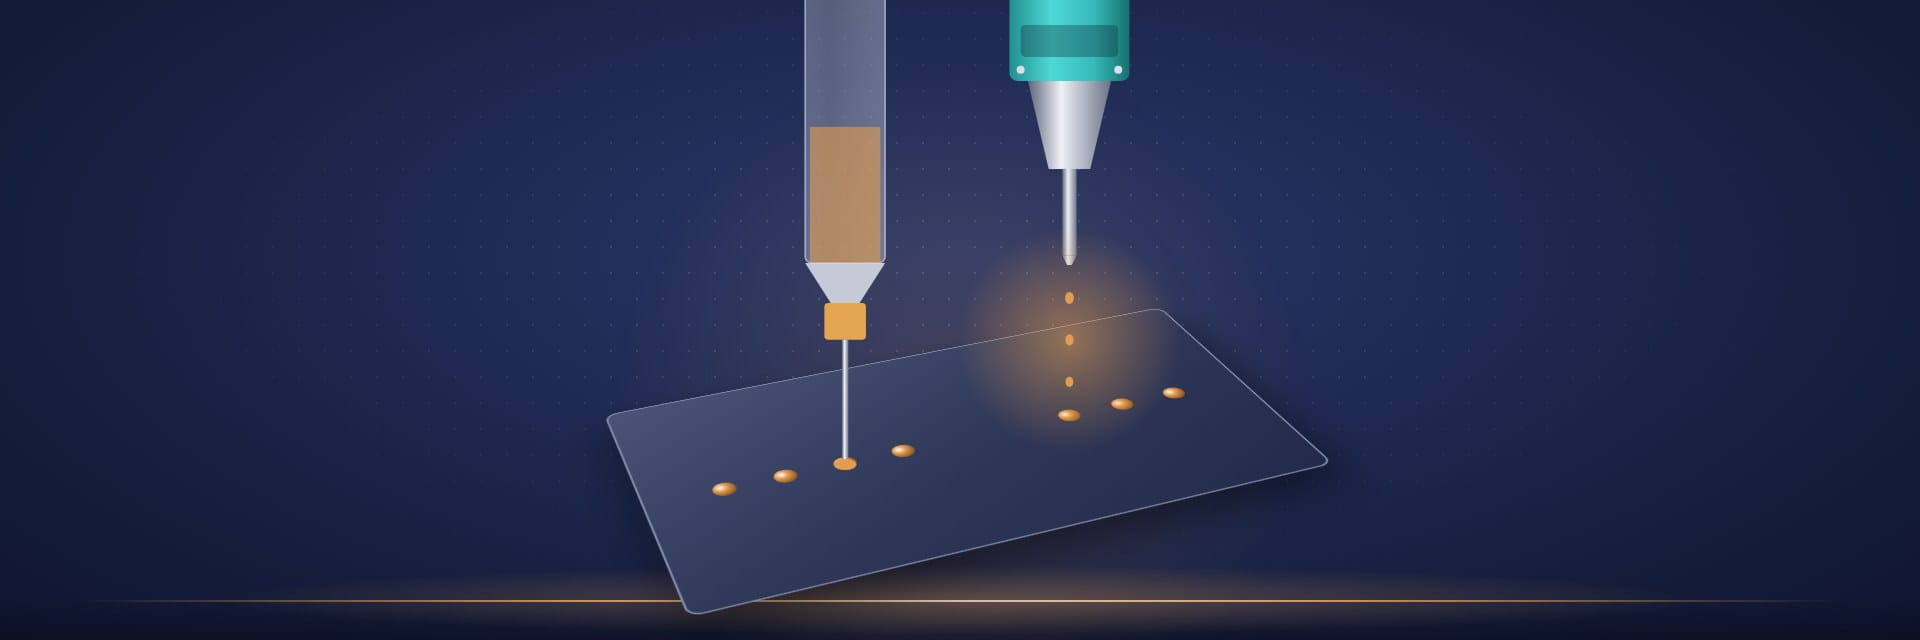
Bei der Nadeldosierung wird der Klebstoff durch eine Dosiernadel auf das Bauteil gefördert. Die Nadel fährt dazu an jede Dosierstelle heran, gibt das Material in geringem Abstand oder mit Kontakt zur Oberfläche ab und hebt wieder ab. Gesteuert wird die Menge je nach System über Zeit und Druck oder über ein volumetrisches Fördersystem. Das Verfahren ist robust, verbreitet und für viele Aufgaben völlig ausreichend.
Seine Eigenheiten ergeben sich aus der Arbeitsweise. Weil die Nadel für jeden Punkt abgesenkt wird, kostet jeder Punkt eine Auf- und Abbewegung. Der Abstand zwischen Nadel und Bauteil beeinflusst, wie der Punkt ausfällt. Höhenunterschiede auf dem Bauteil müssen deshalb ausgeglichen werden. Und weil der Klebstoff beim Abheben einen Faden ziehen kann, spielt das Abrissverhalten des Mediums eine große Rolle.
Wie Jetting arbeitet
Beim Jetting berührt die Düse das Bauteil nicht. Das Ventil schießt den Klebstoff als einzelne Tropfen ab, aus denen Punkte, Linien oder kleine Volumina entstehen. Die Jetting-Geräte von MBT arbeiten mit zwei Antriebsarten:
Piezo-Jetting
Ein Piezo-Aktor dehnt sich unter Spannung und bewegt einen Stößel. Der Stößel verdrängt Material aus der Fluidkammer und schießt einen Tropfen aus der Düse. Die Piezo-Ventile NSM-VA80 und SDL-SA erreichen bis zu 1000 Dots pro Sekunde und Punkte ab 0,2 mm. Das kleinste Volumen liegt beim SDL-SA bei 1 nL, beim NSM-VA80 bei 2–3 nL. Für zähe Klebstoffe von 5.000 bis 20.000 cP gibt es ein drittes Piezo-Ventil, das Hochviskos-Jetting-Ventil mit bis zu 400 Dots pro Sekunde. Mehr dazu auf der Seite Piezo-Jetting.
EHD-Jetting
Beim elektrohydrodynamischen Jetting zieht ein elektrisches Feld den Tropfen aus einer feinen Kapillare, ohne Düsenkontakt und ohne Druckluftstoß. Damit sind Punkte mit 0,08 mm Durchmesser und Linien unter 0,20 mm Breite möglich, bei einer Dosierkonsistenz von ±1 % und für Medien von 1 bis 5.000 cP. Das Gerät dazu ist das EHD-Jetting-System, mehr zum Verfahren auf der Seite EHD-Jetting.
Der direkte Vergleich
| Kriterium | Nadeldosierung | Jetting |
|---|---|---|
| Kontakt zum Bauteil | Nadel fährt an jede Stelle heran, geringer Abstand oder Kontakt | berührungslos, die Düse bleibt auf Abstand |
| Bewegung je Punkt | Absenken und Abheben für jeden Punkt | Tropfen aus dem Abstand, kein Absenken je Punkt |
| Taktung | begrenzt durch die Bewegung je Punkt | je nach Ventil bis 1000 Dots/s (Piezo-Jetting) |
| Kleinste Struktur | abhängig von Nadel, Abstand und Medium | Punkt ab 0,2 mm (Piezo), 0,08 mm (EHD) |
| Höhenunterschiede am Bauteil | müssen ausgeglichen werden | weniger kritisch, da kein Aufsetzen |
| Fadenzug beim Abheben | abhängig vom Medium | kein Abheben vom Bauteil, der Tropfen löst sich an der Düse |
| Durchgehende Raupen | gut möglich | Linie aus Tropfen; für lange Raupen eher Schneckendosierung |
Wann die Nadel weiter sinnvoll ist
Jetting ist nicht in jedem Fall die bessere Wahl. Die Nadeldosierung bleibt eine gute Lösung, wenn nur wenige Punkte je Bauteil gesetzt werden und die Taktzeit nicht an der Dosierung hängt. Auch wenn das Bauteil eben ist, die Strukturen grob sind und das Medium sauber abreißt, spricht wenig gegen das bewährte Verfahren. Und für lange, durchgehende Raupen ist Jetting ohnehin nicht die erste Wahl: Hier konkurriert die Nadel eher mit der Schneckendosierung: Das Schneckenventil fördert das Material kontinuierlich und verarbeitet pastöse und gefüllte Medien bis 500.000 cP.
Wann Jetting die bessere Wahl ist
Viele Punkte, kurzer Takt
Je mehr Punkte ein Bauteil braucht, desto stärker fällt die Auf- und Abbewegung der Nadel ins Gewicht. Jetting setzt die Tropfen, ohne die Düse je Punkt abzusenken, beim Piezo-Jetting mit je nach Ventil bis zu 1000 Dots pro Sekunde. Typisch ist das in der Elektronikfertigung, etwa wenn SMT-Kleber auf der Leiterplatte dosiert wird.
Kleine Punkte und feine Linien
Je kleiner die Struktur, desto stärker wirken sich Abstand, Nadelgeometrie und Fadenzug aus. Jetting löst den Tropfen an der Düse ab. Mit Piezo-Jetting sind Punkte ab 0,2 mm möglich, mit EHD-Jetting Punkte von 0,08 mm und Linien unter 0,20 mm.
Empfindliche oder unebene Bauteile
Optische Flächen, bestückte Leiterplatten oder Bauteile mit Stufen profitieren davon, dass nichts aufsetzt. Ein Beispiel aus der Serie ist der Lichtschutz am Linsenrand, aufgetragen per EHD-Jetting in nur 0,02 mm Höhe.
Stabilität über die Schicht
Herkömmliche Ventile driften mit der Betriebstemperatur. Das selbstregelnde SDL-SA passt seinen Hub automatisch an. Laut Hersteller halten selbstregelnde Ventile das Dosiergewicht über Stunden konstant, auch bei Hotmelt und gefüllten Medien.
Was die Serienbeispiele zeigen
Wie die Entscheidung in der Praxis ausfällt, zeigen Anwendungen aus der Serie. Der Hersteller nennt elf Fälle, vier davon haben hier eine eigene Seite. Sie machen deutlich, dass selten ein einzelnes Kriterium den Ausschlag gibt, sondern die Kombination aus Struktur, Medium und Takt.
- Smartphone-Mittelrahmen: Hotmelt als feine Linie. Hier zählt die automatische Hubanpassung, weil das Medium warm verarbeitet wird.
- SMT-Chip: Rotkleber in Punkten, laut SAS-Unterlage unter 0,2 mm. Viele Punkte je Platine, enger Takt.
- Halbleiter-IC: Silberleitkleber mit reproduzierbarer Geometrie. Ein gefülltes Medium, bei dem jeder Punkt gleich ausfallen muss.
- Linsenrand: Lichtschutzklebstoff, 0,02 mm hoch, per EHD-Jetting. Eine Berührung der Optik ist ausgeschlossen.
- Motorbaugruppe: UV-Klebstoff als hochgefülltes Medium.
- Batterie: Sprühauftrag und Versiegelung.
Was beim Umstieg oft unterschätzt wird
Ein Jetventil ist kein Ersatzteil für die Nadel, das man einfach tauscht. Drei Punkte verdienen bei der Planung Aufmerksamkeit.
Das Medium verhält sich anders
Ein Klebstoff, der an der Nadel problemlos läuft, muss nicht automatisch sauber jetten. Füllstoffe, Fließverhalten und Temperatur wirken sich im Ventil anders aus als in der Nadel. Nennen Sie deshalb in jeder Anfrage das konkrete Medium, am besten mit Datenblatt.
Das Ventil braucht ein System
Zu einem Jetting-System gehören laut Hersteller vier Teile: Material, Controller, Ventil und Roboter oder Achse. Der Jetting-Controller VCB3000 verwaltet Rezepturen, Trigger und Prozessparameter an einem Ort und koppelt Ventil, Materialverhalten und Taktung. Wer den Umstieg plant, sollte deshalb das Gesamtsystem betrachten, nicht nur den Dosierkopf.
Die Parameter müssen dokumentiert sein
In der Serie zählt, dass der Prozess nachvollziehbar bleibt. Bei der Bemusterung dokumentiert SAS beim Piezo-Jetting Dosiergewicht, Punktbild und Streuung und liefert die Parametrierung mit. Die Prozessdokumentation erfolgt DIN-2304-konform. Das erleichtert Freigaben und spätere Änderungen.
Die Rolle von Viskosität und Temperatur
Ob ein Medium jettet, hängt stark von seiner Viskosität ab. Das NSM-VA80 ist für 10 bis 10.000 cP ausgelegt, das SDL-SA für 1 bis 200.000 cP, das Hochviskos-Jetting-Ventil für 5.000 bis 20.000 cP. Die Viskosität der meisten Klebstoffe sinkt typischerweise mit steigender Temperatur, die Temperatur gehört deshalb zu den Größen, die in der Serie beobachtet werden. Wie Sie den Wert aus Ihrem Datenblatt richtig einordnen, erklärt der Ratgeber Viskosität richtig einordnen.
Entscheidungshilfe in fünf Fragen
- Wie viele Punkte setzen Sie je Bauteil? Viele Punkte und ein enger Takt sprechen für Jetting.
- Wie klein ist die kleinste Struktur? Ab 0,2 mm kommt Piezo-Jetting infrage, darunter EHD-Jetting.
- Darf die Oberfläche berührt werden? Wenn nicht, ist ein berührungsloses Verfahren Pflicht.
- Wie verhält sich Ihr Medium? Viskosität, Füllstoffe und Temperaturabhängigkeit entscheiden über Ventil und Prozessfenster.
- Brauchen Sie Punkte oder Raupen? Für lange, durchgehende Raupen ist die Schneckendosierung die bessere Alternative zur Nadel.
Welche Geräte Sie für den Umstieg brauchen
Sprechen die fünf Fragen für Jetting, geht es um die Geräte. Für Punkte ab 0,2 mm sind das die Piezo-Jetventile von MBT: das kompakte NSM-VA80 für 10 bis 10.000 cP mit manuell einstellbarem Hub und das selbstregelnde SDL-SA für 1 bis 200.000 cP, Hotmelt und gefüllte Medien. Beide werden über den Jetting-Controller VCB3000 angesteuert. Für zähe Klebstoffe gibt es das Hochviskos-Jetting-Ventil, für Strukturen von 0,08 mm das EHD-Jetting-System und für Raupen aus pastösen Medien das Schneckenventil.
Die Geräte stammen von MBT, Auswahl, Bemusterung und Integration übernimmt SAS SmartAdhesiveSolutions mit Anwendungstechnik und Labor in Dreieich, einschließlich DIN-2304-konformer Prozessdokumentation. Alle Geräte sind Anfrage-Artikel: Sie nennen Bauteil, Medium und Auftragsbild und erhalten ein Angebot, das auf Ihre Anwendung abgestimmt ist. Sind Sie beim Medium unsicher, prüft SAS es auf Wunsch vorab im Materialtest auf Ihrem Bauteil.
Produkte ansehenBeratung anfordern
Einen Überblick über alle Geräte finden Sie unter Jetting & Präzisionsdosierung.