Die Aufgabe: Lichtschutz am Linsenrand, 0,02 mm hoch
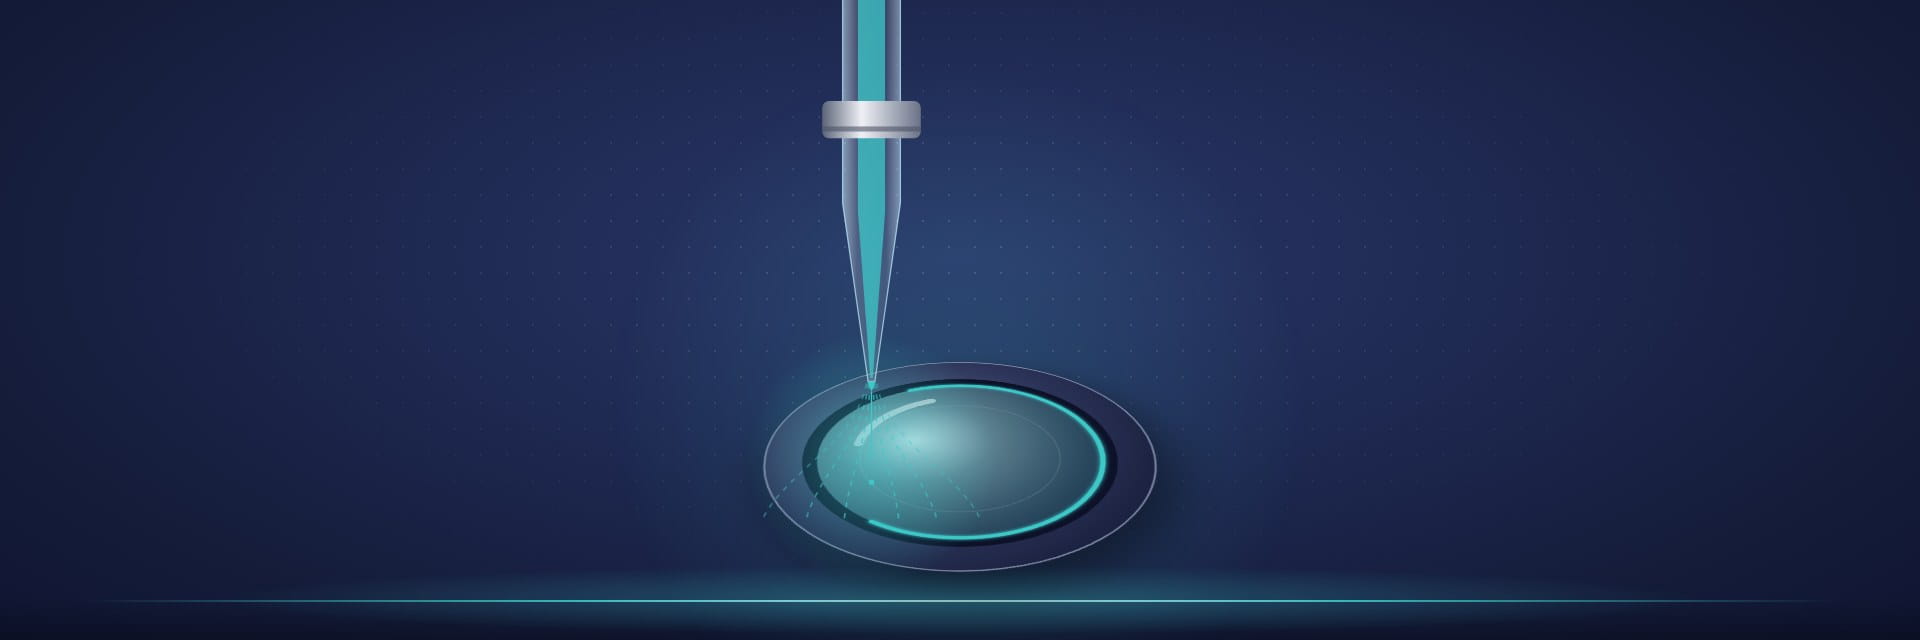
In Kameramodulen und optischen Baugruppen soll Licht nur dort durch die Linse fallen, wo es gewollt ist. Ein Lichtschutzklebstoff am Linsenrand verhindert Streulicht über die Kante. Im Serienbeispiel wird ein schwarzer Lichtschutzklebstoff per EHD-Jetting als gleichmäßige Schicht aufgetragen: im Herstellerbild 0,20 mm breit und 0,02 mm hoch. Als erreichbare Schichtdicke nennt der Hersteller für diesen Fall unter 10 µm.
- Kein Kontakt: Eine Düse, die die Linse berührt, riskiert Kratzer und Verschmutzung auf der optischen Fläche.
- Feinste Linie: Der Auftrag muss schmal genug sein, um nicht in die freie Apertur zu laufen.
- Geringe Höhe: Eine zu dicke Schicht stört Passung und Strahlengang.
- Konstanz: Jede Linse im Los braucht denselben Rand, sonst schwankt die optische Qualität.
Das Gerät dafür: EHD-Jetting-System
Für die Linsenverklebung und den Lichtschutz am Rand braucht es ein Gerät, das berührungslos sehr feine Linien und dünne Schichten aufträgt. Genau dafür ist das EHD-Jetting-System (SAS20004) von MBT gedacht, und der Linsenrand ist das Serienbeispiel des Herstellers für dieses Verfahren. Ein elektrisches Feld zieht kleinste Tropfen aus einer feinen Kapillare, die berührungslos auf dem Bauteil landen. Für die Tropfenbildung wird kein Druckluftstoß gebraucht. Die Eckdaten laut den Unterlagen:
- Punktdurchmesser 0,08 mm
- Linienbreite unter 0,20 mm
- Dosierkonsistenz ±1 %, bis 1000 Hz
- kleinstes Volumen 1 pL
- Viskosität 1–5.000 cP, Heizung max. 150 °C
- berührungslos, Tropfenbildung im elektrischen Feld
Damit lassen sich Lichtschutzschichten am Linsenrand und andere feine Klebstoffstrukturen in der Optik auftragen, die für Piezo-Ventile oder Schneckendosierer zu fein sind. Wie das Verfahren arbeitet, zeigt die Seite EHD-Jetting.
Was Ihre Fertigung davon hat
- Kein Kontakt zwischen Düse und Linse
- Feine, gleichmäßige Randschichten mit einer Dosierkonsistenz von ±1 %
- Düsen von 0,01 bis 0,40 mm aus Keramik, Glas oder Metall, abgestimmt auf Ihr Medium
- Klebstoffauswahl, Laborvalidierung und Automatisierungskonzept aus einer Hand
Und bei größeren Strukturen?
Soll in der Baugruppe zusätzlich ein Klebepunkt ab 0,2 mm gesetzt werden, etwa zur Fixierung eines Halters, können die Piezo-Jetventile NSM-VA80 und SDL-SA die Ergänzung sein.
Was Sie für die Anfrage bereithalten sollten
Hilfreich sind Durchmesser und Material der Linse, die Geometrie des Rands, das Datenblatt des Lichtschutzklebstoffs, die gewünschte Breite und Höhe der Schicht sowie Stückzahl und Anlage. Konfiguration und Integration stimmt SAS auf Ihre Anwendung ab. Weitere Beispiele finden Sie unter Anwendungen.
Das Gerät für die Linsenverklebung
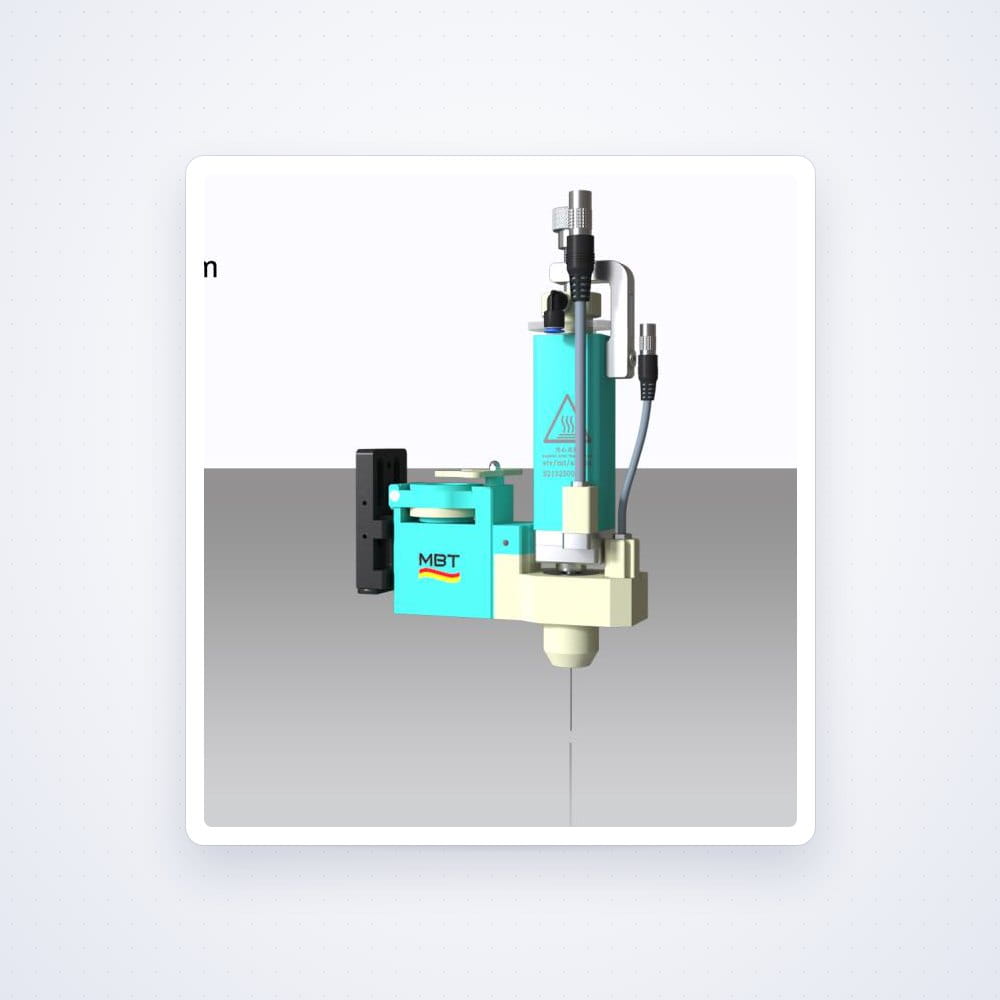
Das EHD-Jetting-System (SAS20004) von MBT ist für Mikrodosierung gedacht, wo Kontaktverfahren an Grenzen stoßen. Ein äußeres elektrisches Feld lädt das Medium, zieht es als feinen Tropfen aus der Kapillare und setzt es auf dem Bauteil ab, ohne Düsenkontakt und ohne Druckluftstoß. Die Tropfengröße wird über die Feldstärke eingestellt. So lassen sich Punkte mit 0,08 mm Durchmesser und Linien unter 0,20 mm Breite auftragen, bei einer Dosierkonsistenz von ±1 % und bis zu 1000 Hz. Das kleinste Volumen liegt bei 1 pL. Zum Vergleich: Piezo-Jetting-Ventile setzen Punkte ab 0,2 mm und Volumen ab 1 nL. Das System verarbeitet niedrig- und mittelviskose Medien von 1 bis 5.000 cP und passt, wenn die Struktur feiner sein muss, als es mit Piezo-Jetting möglich ist, wenn das Bauteil nicht berührt werden darf oder wenn die Menge je Punkt von Teil zu Teil sehr gleichmäßig ausfallen muss. Gerät von MBT – Auswahl, Bemusterung und Integration durch SAS. Ihre Vorteile Feiner als Piezo-Jetting: Strukturen, die Piezo- und Schneckensysteme nicht mehr auflösen Gleichmäßig in der Serie: Dosierkonsistenz ±1 % Berührungslos: Die Kapillare bleibt auf Abstand zum Bauteil, kein Spritzen und kein Nachziehen Wenig verstopfungsanfällig: Die Linie ist viel schmaler als die Düse, laut Hersteller im Verhältnis 1:10 Auch auf isolierenden Substraten: Der Auftrag ist laut Hersteller auf nicht leitenden Oberflächen möglich Für feinste Strukturen: Halbleiter-Packaging, flexible Leiterplatten, Präzisionsoptik, Biochips Technische Daten VerfahrenEHD-Jetting (elektrohydrodynamisch), berührungslos Modell laut MBTmev/l01 Punktdurchmesser0,08 mm Linienbreiteunter 0,20 mm Kleinstes Volumen1 pL Dosierkonsistenz±1 % Dosierfrequenzbis 1000 Hz Viskositätsbereich1–5.000 cP Heizungmax. 150 °C Düsendurchmesser0,01–0,40 mm (optional) Werkstoff der DüseKeramik, Glas oder Metall Tropfenbildungelektrisches Feld, ohne Druckluftstoß Abmessungen130 × 45 × 210 mm Gewicht0,5 kg Lebensdauerlaut Hersteller mindestens 10 Milliarden Zyklen (Herstellerangabe, keine Zusage) HerstellerMBT Die Modellbezeichnung stammt aus der Hersteller-Broschüre von MBT. Maße und Gewicht nennt sie für das EHD-Ventil. Wie fein geht es? Die Leitwerte sind Punkte mit 0,08 mm und Linien unter 0,20 mm. Linien von 0,1 mm Breite sind laut Hersteller leicht erreichbar, im Einzelfall nennt er Linien bis 0,02 mm Breite und Schichten bis 0,005 mm Dicke. Solche Werte hängen stark von Medium, Düse und Substrat ab. Nennen Sie deshalb in der Anfrage die Struktur, die Sie brauchen, dann klärt SAS, was mit Ihrem Medium erreichbar ist. Im System Steuergerät: Die Broschüre des Herstellers zeigt zum EHD-Ventil ein Tischgerät mit Drehknopf, nennt dafür aber weder Namen noch Daten. Das zweite Bild in der Galerie zeigt dieses Gerät. Steuergerät, Schnittstellen und Lieferumfang werden im Angebot geklärt. Konfiguration: Das EHD-Jetting-System wird auf Ihre Anwendung abgestimmt. Konfiguration, Achse und Prozessdokumentation nach DIN 2304 plant SAS mit Ihnen. Ergänzung: Für Punkte ab 0,2 mm in hoher Taktung gibt es die Piezo-Ventile SDL-SA und NSM-VA80 mit dem Controller VCB3000. Verfahren: Prinzip, Vergleich sowie Stärken und Grenzen auf der Seite EHD-Jetting und im Ratgeber EHD-Jetting erklärt. Typische Anwendungen Der Hersteller nennt Halbleiter-Packaging, flexible Leiterplatten, Präzisionsoptik und Biomedizin, außerdem Mikroelektronik, Biochips und flexible Elektronik. Das Beispiel aus der Serie ist ein schwarzer Lichtschutzklebstoff am Linsenrand, aufgetragen als gleichmäßige, sehr dünne Schicht: im Detail unter Optik & Linsen kleben. Was den berührungslosen Auftrag von der Nadel unterscheidet, lesen Sie im Ratgeber Jetting oder Nadeldosierung?. So erhalten Sie Ihr Angebot Projektanfrage: Über die Schaltfläche „Projektanfrage“ oben öffnen Sie das Anfrageformular. Nennen Sie Bauteil, Medium und die gewünschte Struktur, also Punkte oder Linien mit Zielgröße. Auswahl und Angebot: KleberKompass klärt offene Punkte mit Ihnen, bei Bedarf zusammen mit der Anwendungstechnik von SAS, und erstellt das Angebot für System und Integration. Integration auf Wunsch: SAS bindet das System in Ihre Anlage ein, mit DIN-2304-konformer Prozessdokumentation. Medium unsicher? Dann kann SAS es vor dem Angebot im Materialtest im Labor Dreieich prüfen.
So kommen Sie zum Angebot
Alle Geräte sind Anfrage-Artikel: Sie erhalten ein Angebot, das auf Ihre Anwendung abgestimmt ist. Drei Schritte führen dorthin.
- Anfrage mit Bauteil und Medium: Sie nennen Gerät oder Aufgabe und beschreiben kurz Bauteil, Klebstoff und Auftragsbild, also Punkte, Linien oder Raupen. Taktung und Anlage helfen, soweit bekannt.
- Auswahl und Angebot: KleberKompass wählt mit Ihnen das passende Gerät aus, bei Bedarf zusammen mit der Anwendungstechnik von SAS, und erstellt das Angebot für Gerät, Steuerung und Integration.
- Integration auf Wunsch: SAS bindet das System in Ihre Anlage ein, mit DIN-2304-konformer Prozessdokumentation.
Medium unsicher? Dann kann SAS es vor dem Angebot auf Ihrem Bauteil prüfen: Materialtest im Labor anfragen.
Angebot anfordern oder beraten lassen
KleberKompass ist Ihr Vertriebspartner für die Jetting-Geräte von MBT. Paul Wieber berät Sie persönlich zu Ventil, Controller und Integration. Nennen Sie Gerät oder Aufgabe, Bauteil und Medium, dann erhalten Sie einen Vorschlag für das passende Gerät.
Paul Wieber · Head of Sales
+49 741 20678855 · paul.wieber@kleberkompass.de
Lieber erst einlesen? Im Ratgeber erklären wir, wann Jetting die Nadeldosierung ablöst und wie Sie die Viskosität Ihres Klebstoffs richtig einordnen.
Medium unsicher? Den Materialtest im Labor Dreieich können Sie zusätzlich anfragen.