Ratgeber 8 Minuten Lesezeit
2-Komponenten-Kleber: richtig wählen, mischen und verarbeiten
Epoxid, Methacrylat, PU oder MS-Polymer? So finden Sie den passenden 2K-Kleber für Metall und Kunststoff und mischen ihn mit dem richtigen Statikmischer.
Kurz gesagt: Ein 2-Komponenten-Kleber härtet durch die chemische Reaktion von Harz und Härter aus, nicht durch Luftfeuchtigkeit oder Trocknung, und härtet deshalb bei vielen Systemen auch in dicken Fugen und großen Flächen durch. Für starre, hochfeste Metallklebungen nehmen Sie 2K-Methacrylat oder 2K-Epoxid, für Kunststoffe und Bauteile, die arbeiten, restflexible 2K-Acrylate, 2K-PU oder elastische 2K-MS-Polymere. Über das Ergebnis entscheiden das richtige Mischen mit passendem Statikmischer und die Topfzeit.
2K-Kleber sind die Arbeitspferde der Werkstatt und der Fertigung: Sie füllen Spalte, kleben ungleiche Werkstoffe und ersetzen in vielen Fällen Schrauben, Nieten oder Schweißnähte. Der Preis dafür ist ein zusätzlicher Arbeitsschritt, das Mischen. Die meisten Fehler mit Zwei-Komponenten-Klebern entstehen genau hier und nicht beim Klebstoff selbst. Dieser Ratgeber zeigt, welche 2K-Familie zu welcher Aufgabe passt, wie Doppelkartusche, Statikmischer und Pistole zusammenspielen und woran Sie eine gute Mischung erkennen.
Wie funktioniert ein 2-Komponenten-Kleber?
Die Komponente A (meist das Harz oder die Grundmasse) und die Komponente B (der Härter) liegen getrennt in einer Doppelkartusche, einer Doppelspritze oder als Knetmasse vor. Erst wenn beide im vorgegebenen Verhältnis zusammenkommen, startet die Reaktion. Ab diesem Moment läuft die Uhr: Die Topfzeit ist die Zeit, in der Sie das Gemisch noch auftragen und die Teile fügen können. Danach steigt die Festigkeit über die Handfestigkeit bis zur Endfestigkeit.
Der große Vorteil gegenüber 1K-Klebstoffen: 2K-Systeme brauchen keine Luftfeuchtigkeit. Beim MD MS Polymer 2K beschreibt der Hersteller, dass er unabhängig von der Umgebungsfeuchte vollständig durchhärtet, auch im Inneren tiefer Klebefugen. Das ist bei großen, dichten Flächen wichtig, in die ein feuchtigkeitshärtender 1K-Kleber kaum Feuchtigkeit bekommt. Gleiches gilt für 2K-Sekundenkleber wie den MD CA-Star Flex, der laut Hersteller ebenfalls unabhängig von der Umgebungsfeuchte aushärtet.
Mischungsverhältnis 1:1, 2:1, 4:1 oder 10:1
Das Mischungsverhältnis ist Teil der Rezeptur und lässt sich nicht frei wählen. Der MD POX Epoxidharz-Klebstoff wird laut Hersteller über ein Zweidüsensystem im Verhältnis 1:1 gefördert, der MD CA-Star 2K im Verhältnis 4:1 und der 2K-Silikon-Klebstoff OTTOCOLL S610 laut Datenblatt im Verhältnis 10:1 nach Volumen. Maßgeblich ist immer die Angabe auf Kartusche und Datenblatt. Die Doppelkartusche gibt das Verhältnis vor, der Statikmischer muss zu Kartusche und Verhältnis passen. Bei Knetmassen wie dem Schwanheimer Industriekitt (1:1 nach Gewicht) schneiden Sie die Menge ab und kneten von Hand, bis die Farbe gleichmäßig ist.
Welcher 2K-Kleber passt?
Die Übersicht ordnet die gängigen 2K-Familien nach Aufgabe. Die Werte stammen aus den Produktangaben des Herstellers; maßgeblich ist immer das technische Datenblatt auf der Produktseite.
| Klebstofftyp | geeignet für | Stärken | Beispiel im Profishop |
|---|---|---|---|
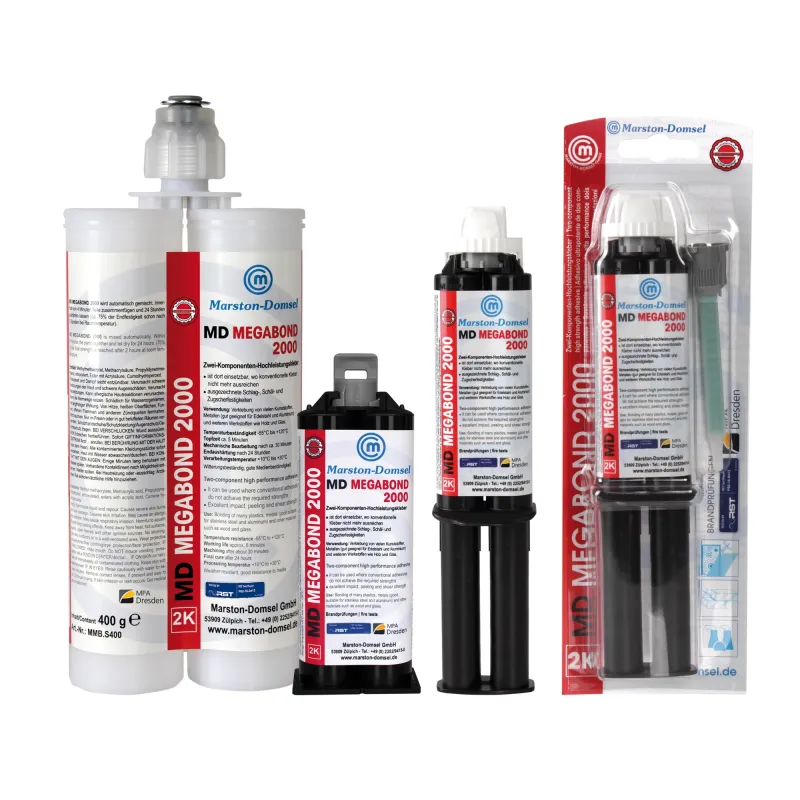
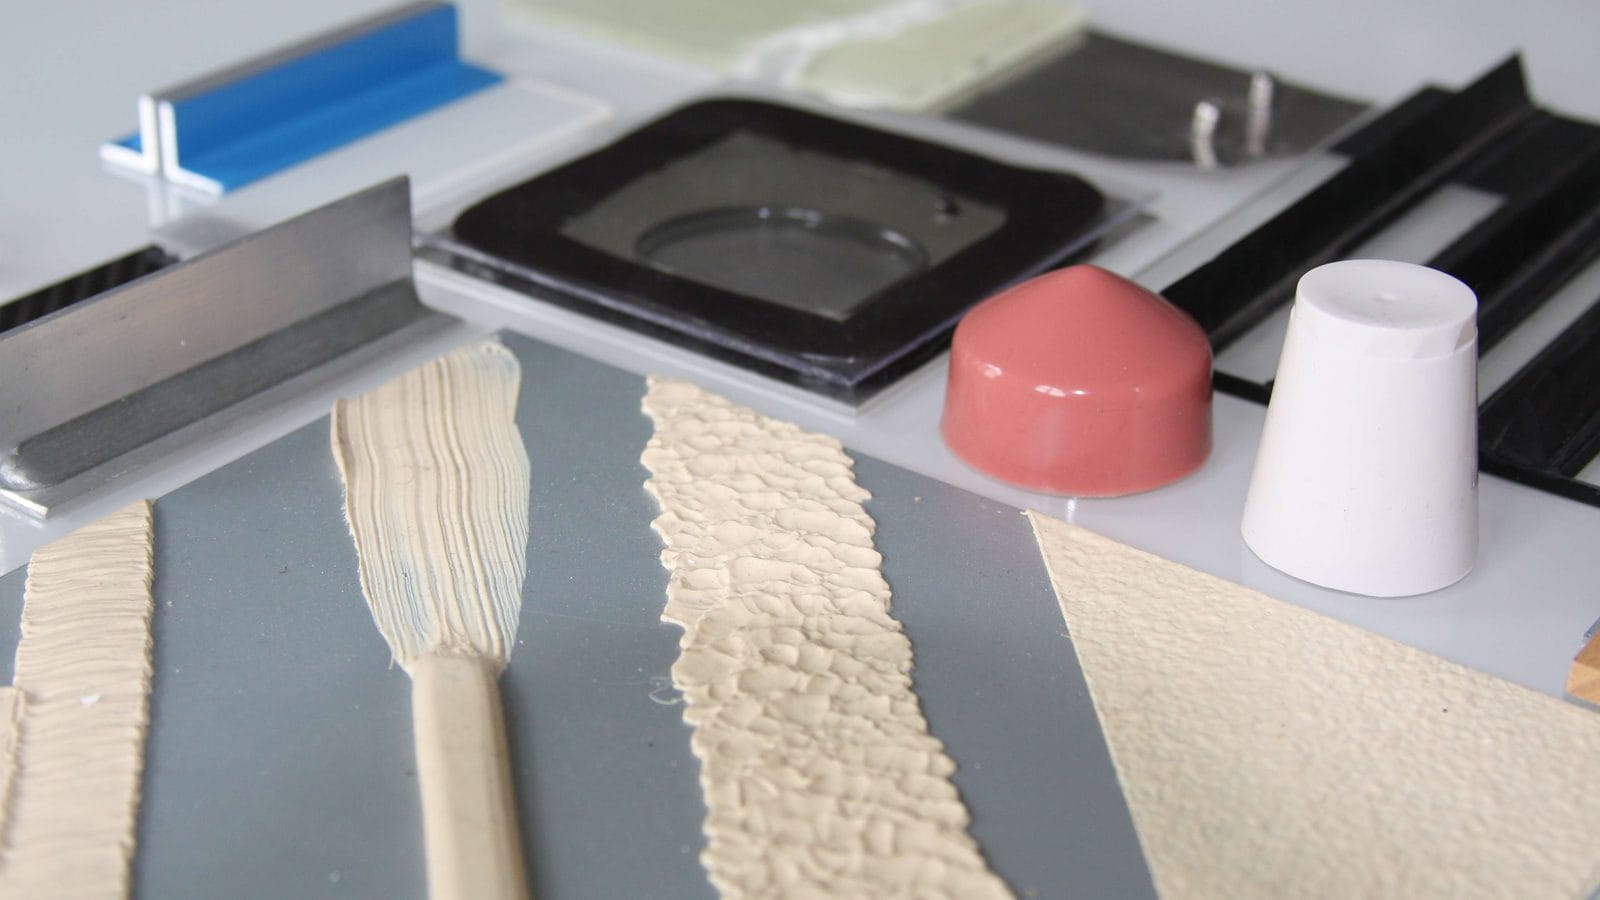
| 2K-Methacrylat (Konstruktionskleber, starr) | Stahl, Edelstahl, Aluminium, Holz, Keramik, harte Kunststoffe wie GFK | schlag-, schäl- und zugscherfest, handfest nach rund 15 Minuten, geringe Oberflächenvorbereitung | MD Megabond 2000 |
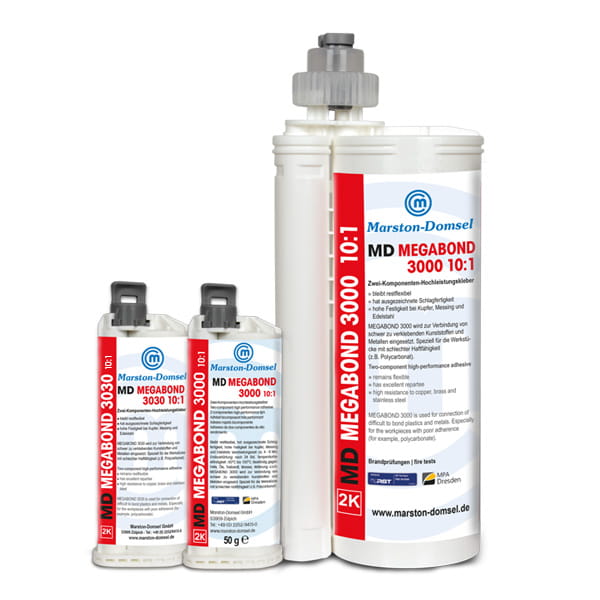
| 2K-Methacrylat, restflexibel | Kunststoff-Metall-Verbindungen, Bauteile mit Bewegung | restflexibel, Variante 3030 mit verlängerter offener Zeit und bis +150 °C | MD Megabond 3000, MD Megabond 3030 |
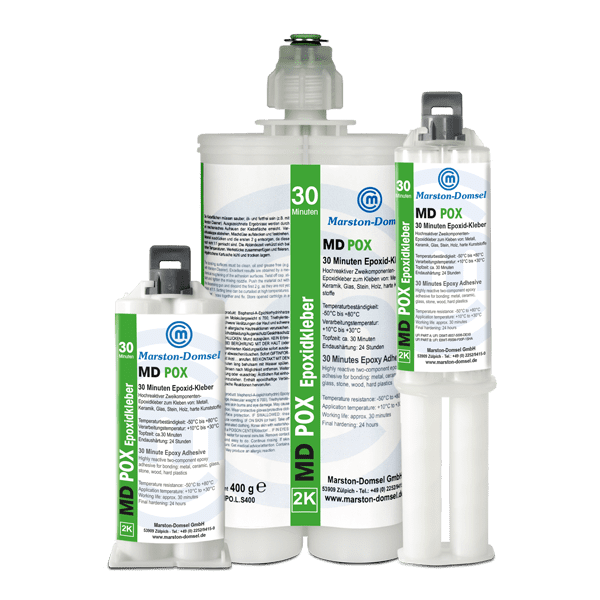
| 2K-Epoxid | Metall, Keramik, Glas, Stein, viele harte Kunststoffe, Reparaturen | über 10 N/mm² nach 24 Stunden, füllt Spalte bis 3 mm; Chemikalienbeständigkeit laut Hersteller mäßig | MD POX Epoxidharz Klebstoff |
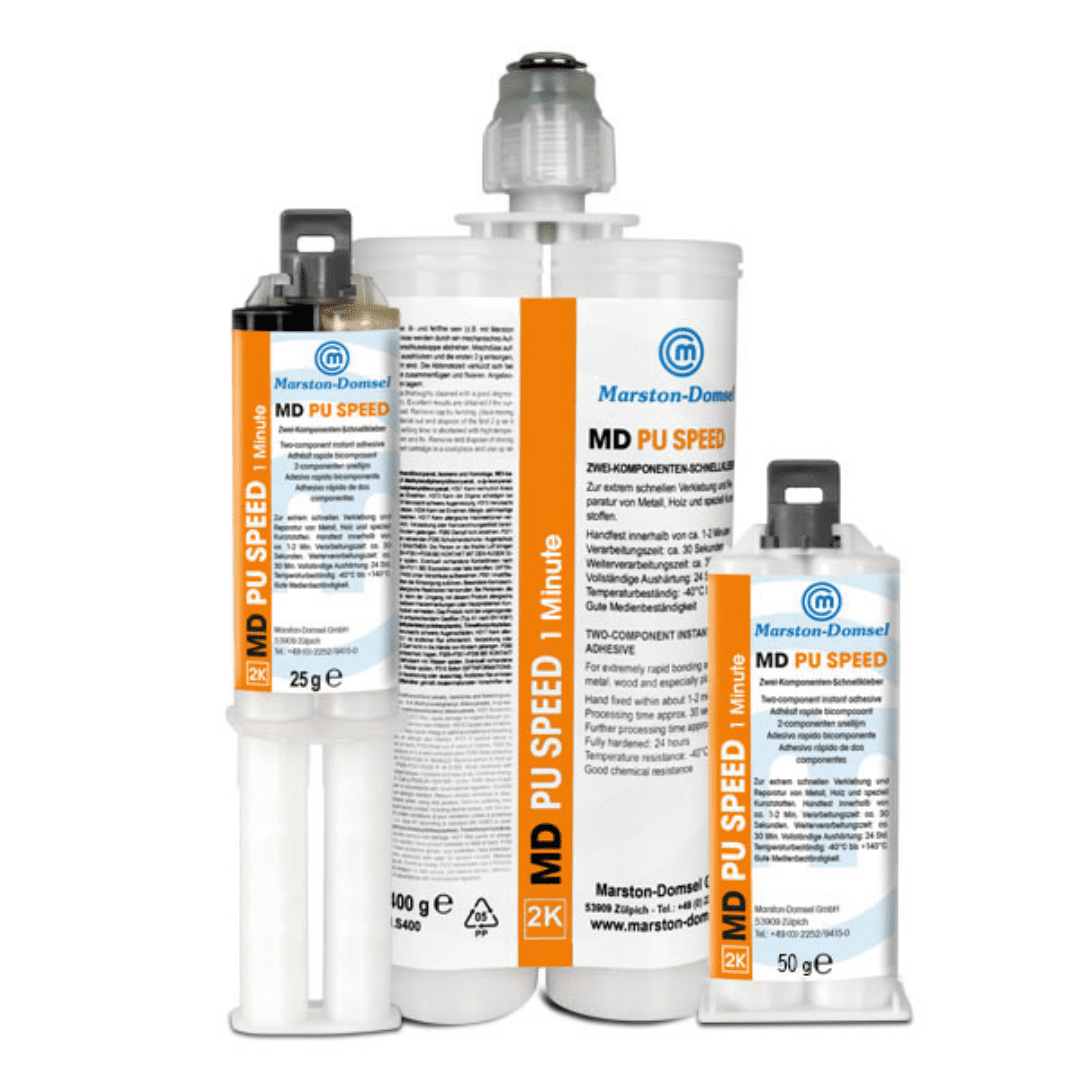
| 2K-Polyurethan | Stahl, Aluminium, Guss, Edelstahl, Thermoplaste und Duroplaste | handfest nach rund einer Minute, restflexibel, –40 °C bis +140 °C | MD PU Speed, ohne Diisocyanat-Schulung: MD PU Protect |
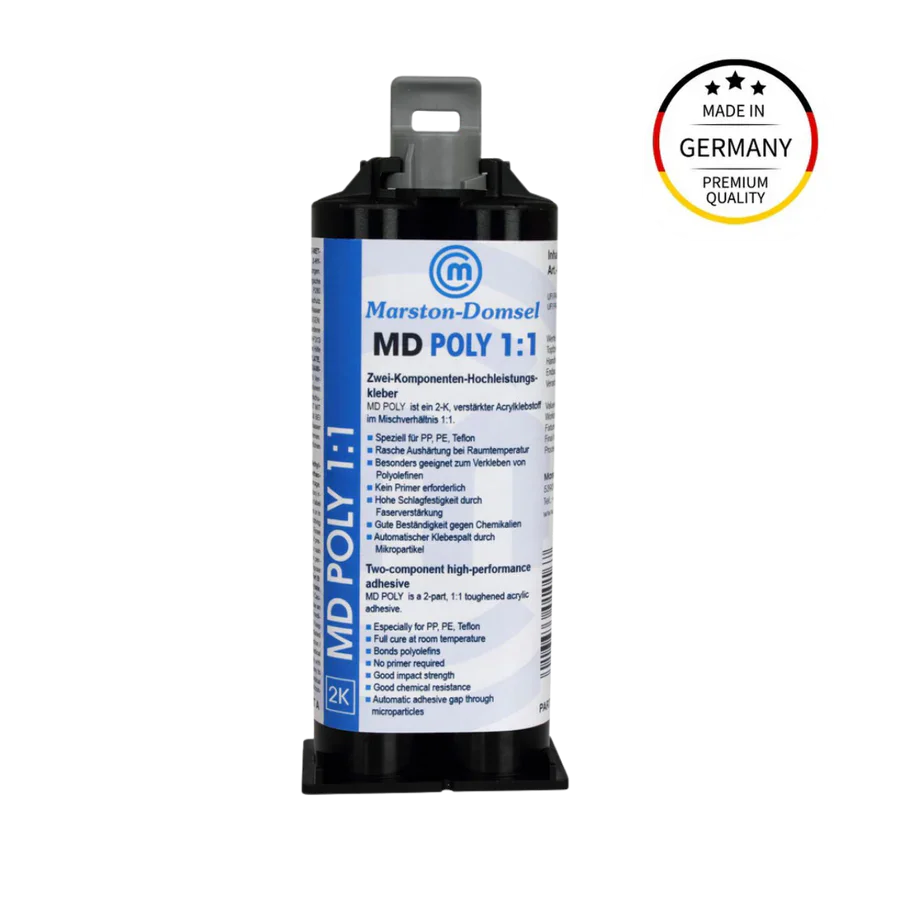
| 2K-Acrylat für PE und PP | Polyolefine PE und PP, auch im Materialmix | laut Hersteller ohne Primer und ohne Oberflächenvorbehandlung | MD Poly 2K Acryl |
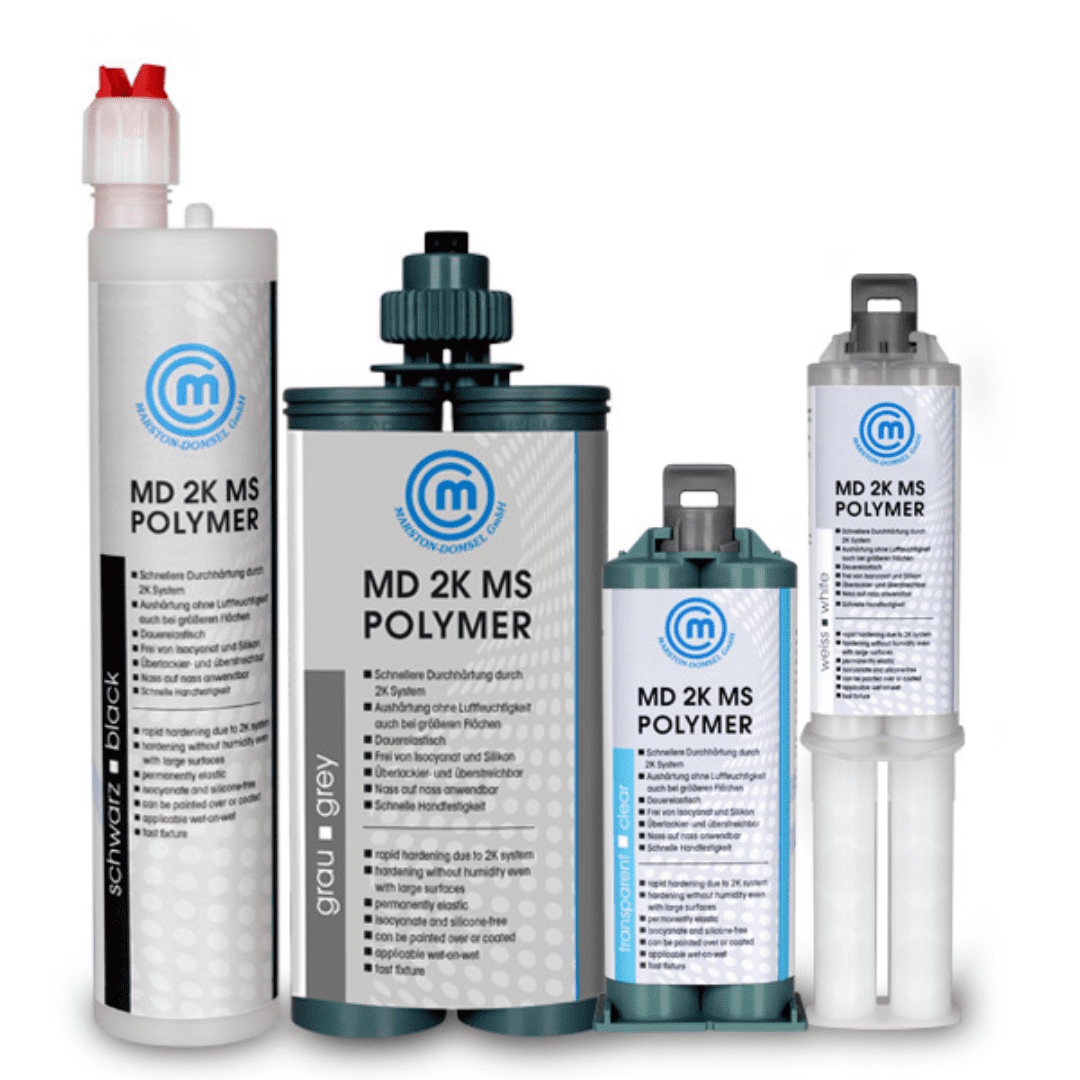
| 2K-MS-Polymer / 2K-Hybrid (elastisch) | große Flächen, dicke Fugen, Fahrzeug-, Metall- und Apparatebau | dauerelastisch, härtet ohne Luftfeuchtigkeit durch, meist ohne Primer | MD MS Polymer 2K, OTTOCOLL M580 |
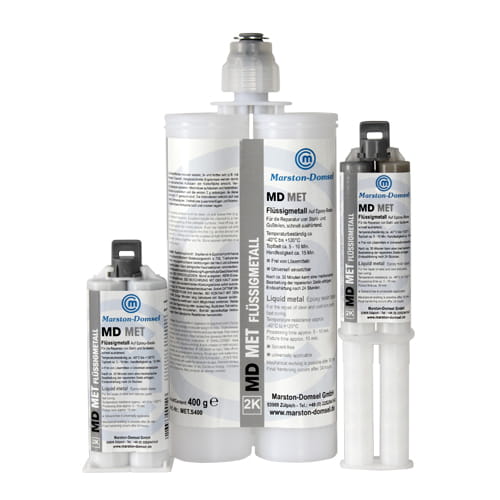
| 2K-Epoxid-Reparaturmasse | Risse, Löcher, Gewinde, Füllen von Metallteilen | Flüssigmetall mit rund 16 N/mm²; Kitt überbrückt bis 15 mm je Arbeitsgang | MD MET Flüssigmetall, Schwanheimer Industriekitt |
2-Komponenten-Kleber für Metall
Für starre, hoch belastete Metallverbindungen sind 2K-Methacrylate die erste Wahl in der Fertigung, weil sie laut Hersteller nur saubere, öl- und fettfreie Flächen brauchen; leichtes Anrauen erhöht die Festigkeit. Der 2K-Epoxid ist stark, wenn Teile passgenau gefügt, vergossen oder repariert werden. Wenn Stöße und Vibrationen dazukommen, ist ein restflexibles System wie 2K-PU besser, weil es Spannungen aufnimmt statt sie an die Klebefuge weiterzugeben. Mehr zur Vorbehandlung von Stahl, Aluminium und Edelstahl lesen Sie im Ratgeber Metall kleben.
2K-Kleber für Kunststoff
Bei Kunststoffen entscheidet die Sorte. Harte Kunststoffe wie GFK kleben Sie mit 2K-Methacrylat, Thermoplaste und Duroplaste laut Hersteller auch mit dem 2K-PU MD PU Speed; für sichtbare, glasklare Fugen an Acrylglas und Polycarbonat gibt es den transparenten MD Clearbond. PE und PP gelten als schwer klebbar; dafür gibt es spezielle 2K-Acrylate wie den MD Poly 2K Acryl. Bei unbekannten Kunststoffen ist eine Probeklebung Pflicht. Hintergründe zu Kunststoffsorten und Primern finden Sie im Ratgeber Kunststoff kleben.
Statikmischer und Pistole: das System muss passen
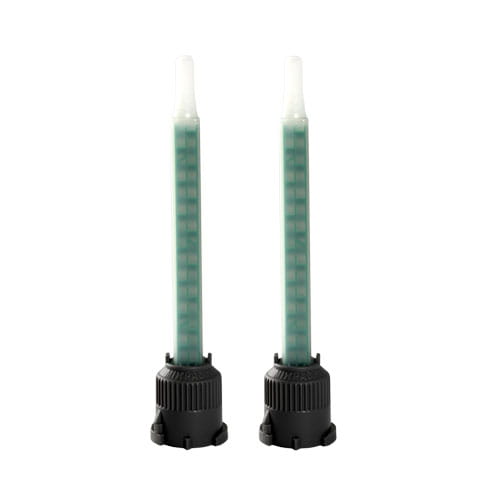
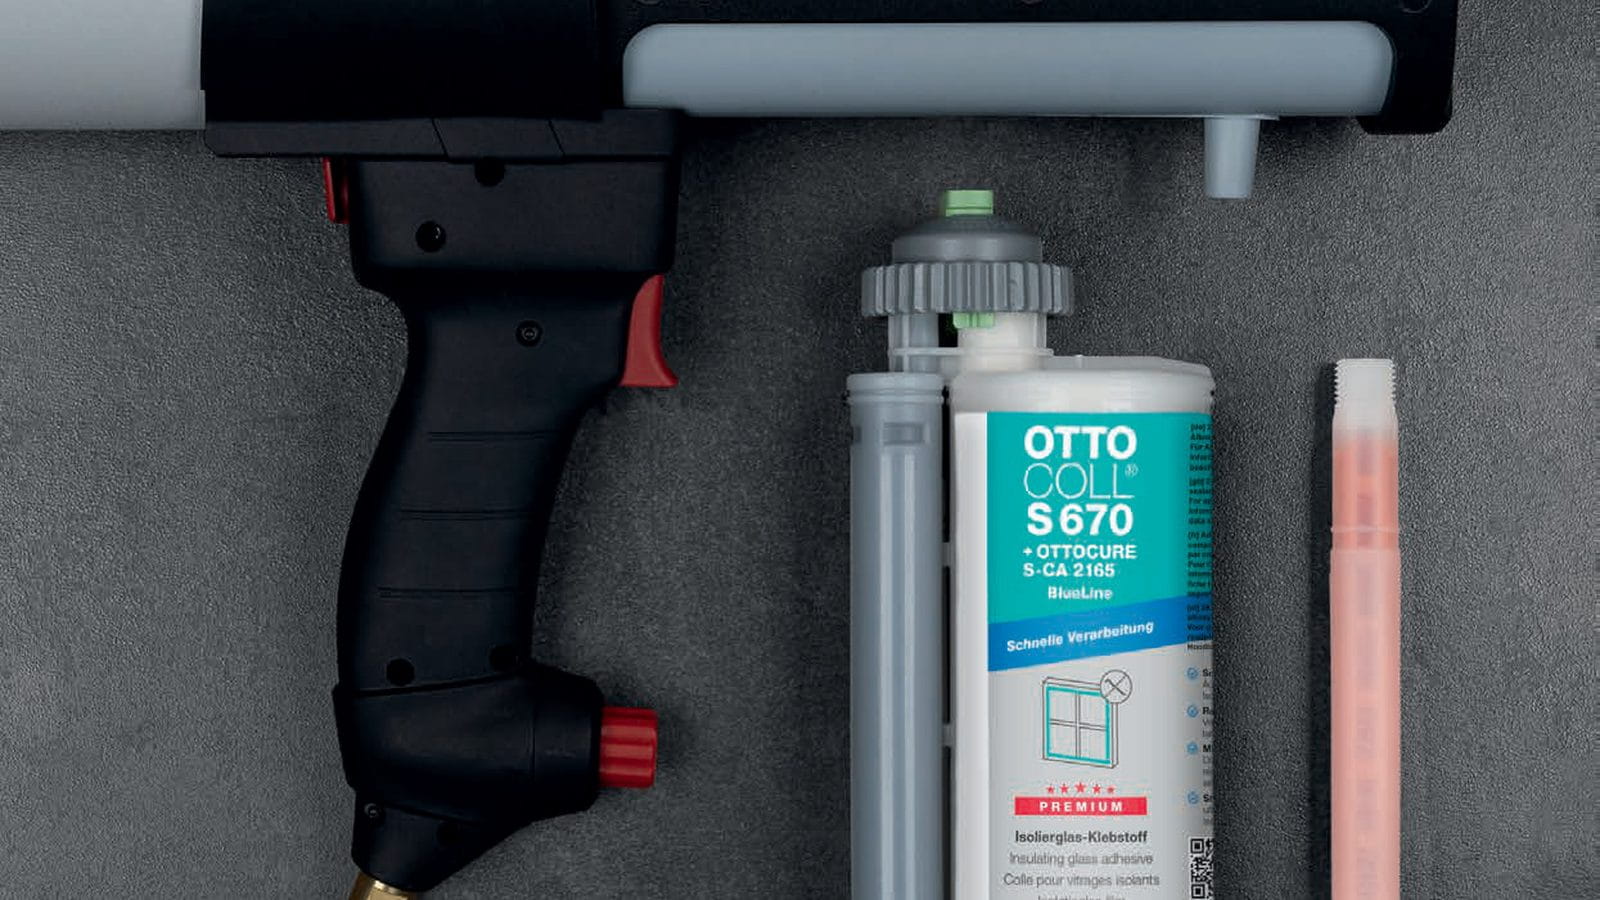
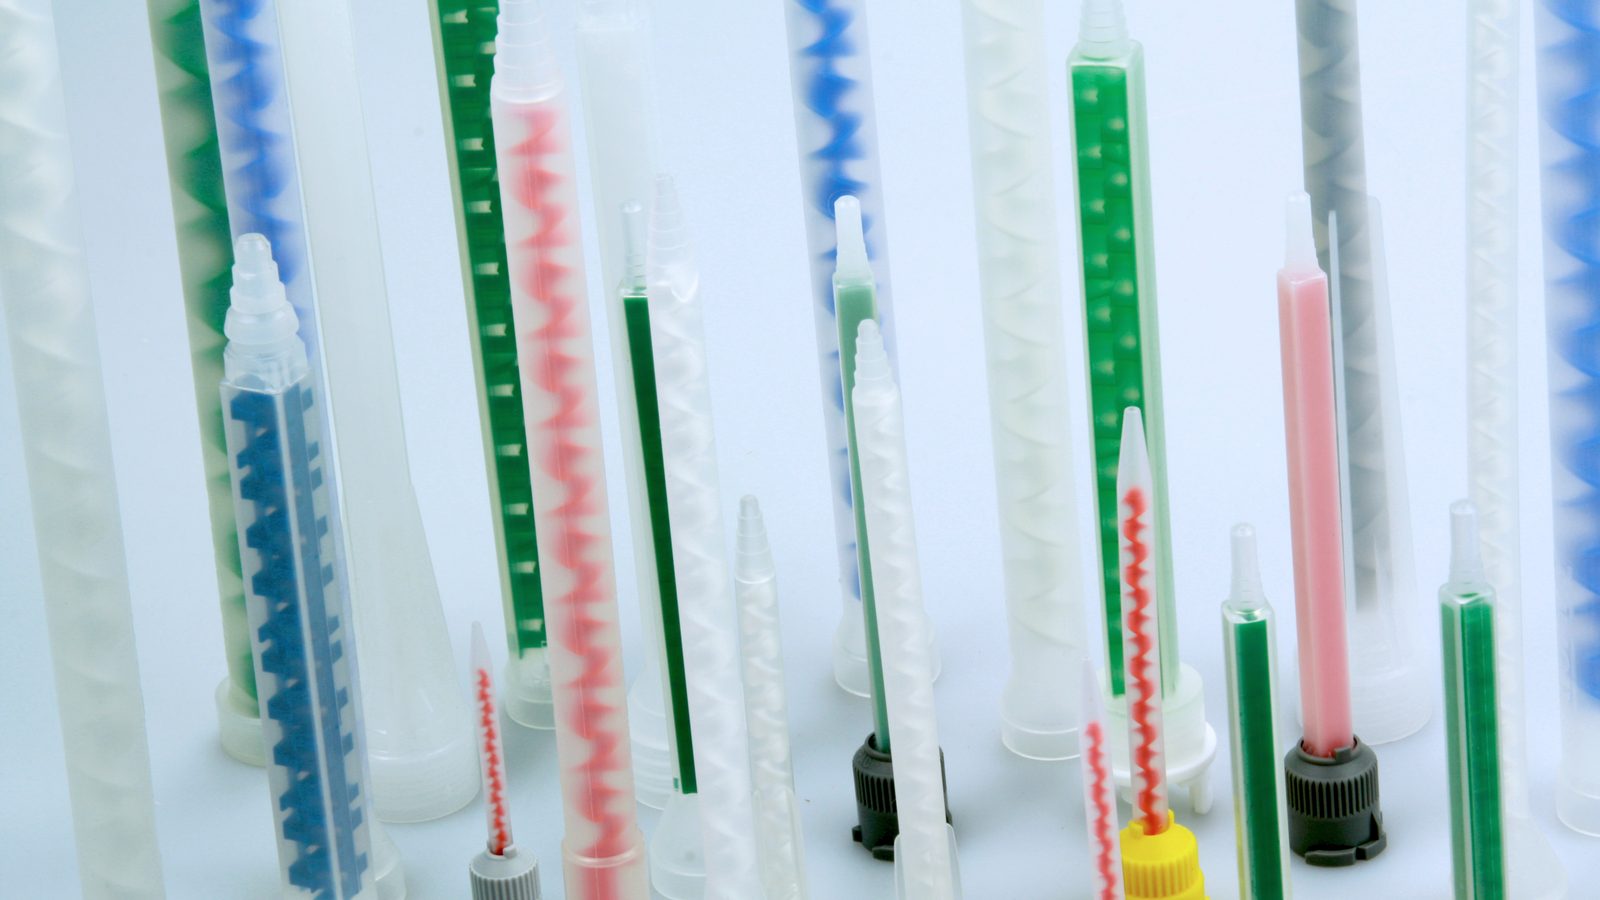
Ein Statikmischer ist ein Rohr mit feststehenden Mischelementen, das beide Komponenten beim Auspressen immer wieder teilt und neu zusammenführt. Damit das funktioniert, müssen drei Dinge zusammenpassen: Anschluss der Kartusche, Mischungsverhältnis und Länge des Mischers. Die grüne MD Mixtülle ist zum Beispiel für 25-g- und 50-g-Doppelspritzen im Verhältnis 1:1 und 2:1 ausgelegt, die Mixtülle 10:1 für 50-g-Doppelspritzen im Verhältnis 10:1. Auf den OTTOCOLL M580 ist laut Produktbeschreibung unter anderem der Statikmischer KWM 18K mit 18 Mischelementen abgestimmt.
Ein zu kurzes Mischrohr führt laut Herstellerbeschreibung zu unvollständiger Härtung, ein zu langes zu unnötigem Materialverlust. Statikmischer sind Einwegteile: Sobald die Verarbeitungszeit abläuft, härtet das Material in der Tülle aus. Der ausgehärtete Mischer kann als Verschluss auf der Kartusche bleiben; vor dem nächsten Einsatz setzen Sie einen frischen auf. Für gleichmäßigen Vorschub sorgt eine passende Dosierpistole, etwa die MD Dosierpistole für 50-g-Doppelspritzen, die laut Hersteller die Verhältnisse 1:1, 2:1, 4:1 und 10:1 abdeckt.
Topfzeit und Aushärtung richtig planen
Wählen Sie die Topfzeit nach der Größe des Bauteils, nicht nach der gewünschten Geschwindigkeit. Die Spannweite ist groß: Der MD PU Protect hat laut Hersteller eine Topfzeit von rund 90 Sekunden, der MD POX in der 5-Minuten-Variante rund fünf Minuten (für größere Teile gibt es eine 30-Minuten-Variante), der OTTOCOLL M580 laut Datenblatt etwa 5 bis 10 Minuten und der 2K-Silikon-Klebstoff OTTOCOLL S610 etwa 25 bis 50 Minuten. Für große Teile, die ausgerichtet werden müssen, gibt es verzögerte Varianten wie den MD Megabond 3030, der laut Hersteller nach rund 60 Minuten handfest und nach etwa 12 Stunden voll ausgehärtet ist.
Wärme beschleunigt, Kälte bremst. Den MD POX und den MD Megabond in der 400-g-Doppelkartusche verarbeiten Sie laut Hersteller nicht unter +5 °C, beim Schwanheimer Industriekitt nennt der Hersteller eine Verarbeitungstemperatur von +15 °C bis +40 °C. Lagern Sie Kartuschen und Bauteile im Winter deshalb vorher warm.
Schritt für Schritt: 2K-Kleber verarbeiten
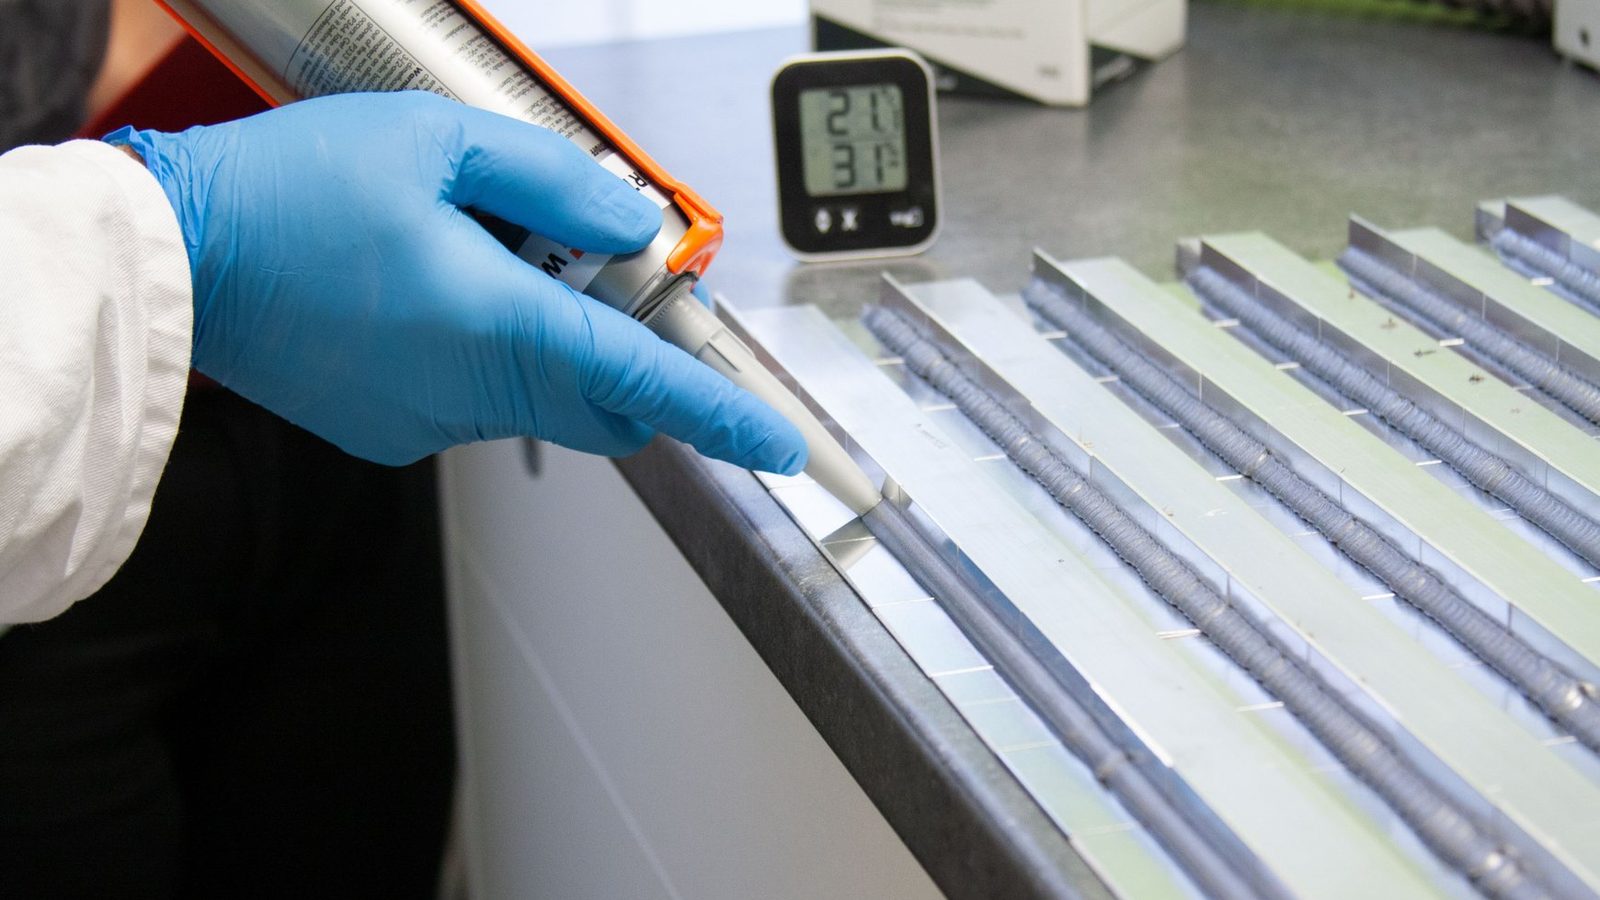
- Flächen vorbereiten: Entfernen Sie Rost, Trennmittel und lose Schichten, entfetten Sie mit einem rückstandsfrei abtrocknenden Reiniger wie dem Marston Cleaner und rauen Sie glatte Flächen leicht an.
- System zusammenstellen: Kartusche, Statikmischer mit passendem Anschluss und Verhältnis sowie Dosierpistole bereitlegen. Prüfen Sie, ob die Topfzeit für Ihre Bauteilgröße reicht.
- Kartusche öffnen und ausgleichen: Verschlüsse entfernen, Kartusche in die Pistole einlegen und ohne Mischer auspressen, bis bei beiden Komponenten Material austritt; so beschreibt es zum Beispiel das Datenblatt des OTTOCOLL M580. Material abwischen, erst dann den Mischer aufsetzen.
- Vorlauf verwerfen: Die erste Raupe aus dem Mischer verwerfen, bis die Farbe einheitlich ist. Eine streifenfreie Farbe zeigt, dass beide Komponenten im richtigen Verhältnis gemischt sind.
- Auftragen und fügen: Raupe oder Punkte auf ein Fügeteil setzen, Teile innerhalb der Topfzeit fügen und leicht andrücken, ohne den Klebstoff vollständig herauszupressen.
- Fixieren: Teile bis zur Handfestigkeit gegen Verrutschen sichern. Austretenden Klebstoff frisch entfernen.
- Pausen beachten: Wird die Topfzeit bei einer Unterbrechung überschritten, einen neuen Mischer aufsetzen und erneut einen kurzen Vorlauf verwerfen.
- Erst nach Endfestigkeit belasten: Handfest heißt nicht belastbar. Beim MD POX nennt der Hersteller die Endfestigkeit nach 24 Stunden.
Typische Fehler
- Mischer passt nicht zum Verhältnis: Ein Mischer für 1:1 auf einer 10:1-Kartusche mischt nicht zuverlässig. Prüfen Sie Anschluss und Mischungsverhältnis vor dem ersten Hub.
- Vorlauf nicht verworfen: Die ersten Zentimeter enthalten oft zu viel von einer Komponente. Daraus entstehen weiche oder klebrige Stellen.
- Von Hand nachgemischt: Wer 2K-Klebstoff aus der Doppelkartusche auf einer Palette anrührt, trifft das Verhältnis selten genau und schließt Luft ein. Der Statikmischer ist dafür gemacht.
- Topfzeit überschätzt: Ein schneller Klebstoff auf einem großen Bauteil zieht an, bevor alles gefügt ist. Die Fuge benetzt dann nicht mehr und hält nur scheinbar.
- Mischer nach der Pause weiterverwendet: Angezogenes Material im Mischer erzeugt Klumpen und Fehlstellen. Nach jeder längeren Pause einen frischen Mischer verwenden.
- Starrer Klebstoff für bewegte Teile: Große Bleche, Kunststoffe und Werkstoffpaarungen mit unterschiedlicher Wärmedehnung brauchen einen restflexiblen oder elastischen 2K-Typ.
- Zu kalt verarbeitet: Unter der Mindesttemperatur vernetzt der Klebstoff langsam oder unvollständig. Halten Sie die Angaben im Datenblatt ein.
- Ohne Lüftung mit Methacrylat gearbeitet: Methacrylat-Klebstoffe riechen stark. Sorgen Sie für gute Lüftung und halten Sie Zündquellen fern; die Einstufung steht im Sicherheitsdatenblatt.
- Gefahrstoffhinweise übersehen: Viele 2K-Systeme sind kennzeichnungspflichtig, für PU-Klebstoffe mit Diisocyanaten gilt eine Schulungspflicht. Lesen Sie vorab das Sicherheitsdatenblatt und tragen Sie Schutzhandschuhe und Augenschutz.
Prüfen Sie jede neue Kombination aus Klebstoff, Mischer und Werkstoff zuerst an einem Muster. Bricht die Probe im Klebstoff selbst, stimmen Mischung und Vorbehandlung; löst sich der Klebstoff glatt von einer Fläche, liegt das Problem an der Oberfläche oder am Werkstoff.