Ratgeber 7 Minuten Lesezeit Aktualisiert am 8. Oktober 2026
Metall kleben: Klebstoffwahl, Vorbehandlung und typische Fehler
Epoxid, Methacrylat oder MS-Polymer? So wählen Sie den Klebstoff für Stahl, Aluminium und Edelstahl und bereiten die Metallfläche richtig vor.
Kurz gesagt: Für hochfeste, starre Metallverbindungen sind 2K-Epoxidharz- und 2K-Methacrylat-Klebstoffe die erste Wahl, für bewegte, vibrierende oder unterschiedlich stark wärmeausdehnende Bauteile kleben Sie elastisch mit MS-Polymer oder Polyurethan. Über die Haltbarkeit entscheidet aber vor allem die Vorbehandlung: Die Fläche muss fettfrei, trocken und frisch angeraut sein, bei Edelstahl, Aluminium und Buntmetallen hilft zusätzlich ein Haftvermittler.
Metall lässt sich grundsätzlich gut kleben. Die Oberfläche ist energiereich und wird von fast allen Klebstoffen gut benetzt. Probleme entstehen fast immer durch das, was auf dem Metall liegt: Öl aus der Fertigung, Korrosionsschutz, Fingerabdrücke, Walzhaut, Oxidschichten oder lose Beschichtungen. Eine Klebung ist nur so fest wie die schwächste Schicht in diesem Aufbau. Wer das berücksichtigt und den Klebstoff nach der tatsächlichen Belastung auswählt, erhält Verbindungen, die Schrauben, Nieten oder Schweißnähte in vielen Fällen ersetzen können, ohne Bohrlöcher, ohne Verzug durch Wärme und mit gleichmäßiger Kraftverteilung über die gesamte Fläche.
Welcher Klebstoff passt?
Die folgende Übersicht ordnet die gängigen Klebstofftypen nach Einsatzzweck. Die Beispiele sind Produkte aus dem Profishop, die sich in der Praxis für den jeweiligen Zweck bewährt haben. Die genauen Kennwerte entnehmen Sie immer dem technischen Datenblatt auf der Produktseite.
| Klebstofftyp | geeignet für | Stärken | Beispiel im Profishop |
|---|---|---|---|
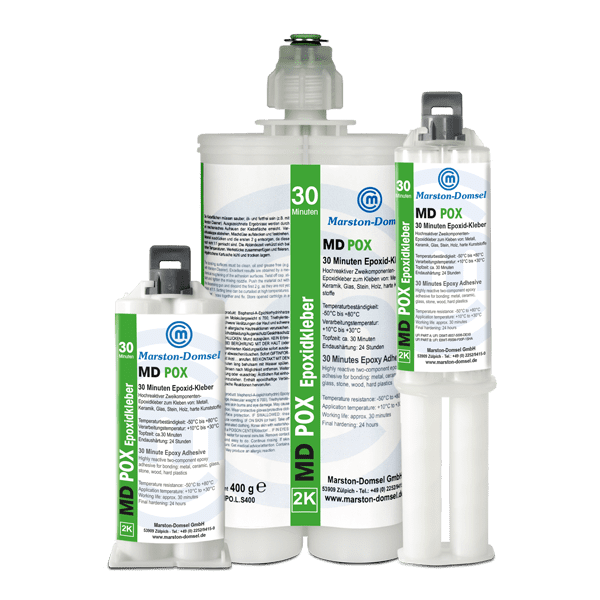
| 2K-Epoxidharz | Stahl, Aluminium und andere Metalle, Metall auf Keramik, Glas oder Stein, Reparaturen und Verguss | sehr hohe Festigkeit, spaltfüllend, wasserfest und witterungsbeständig; Chemikalienbeständigkeit laut Hersteller mäßig, bei aggressiven Medien Eignung am Bauteil prüfen | MD POX Epoxidharz Klebstoff |
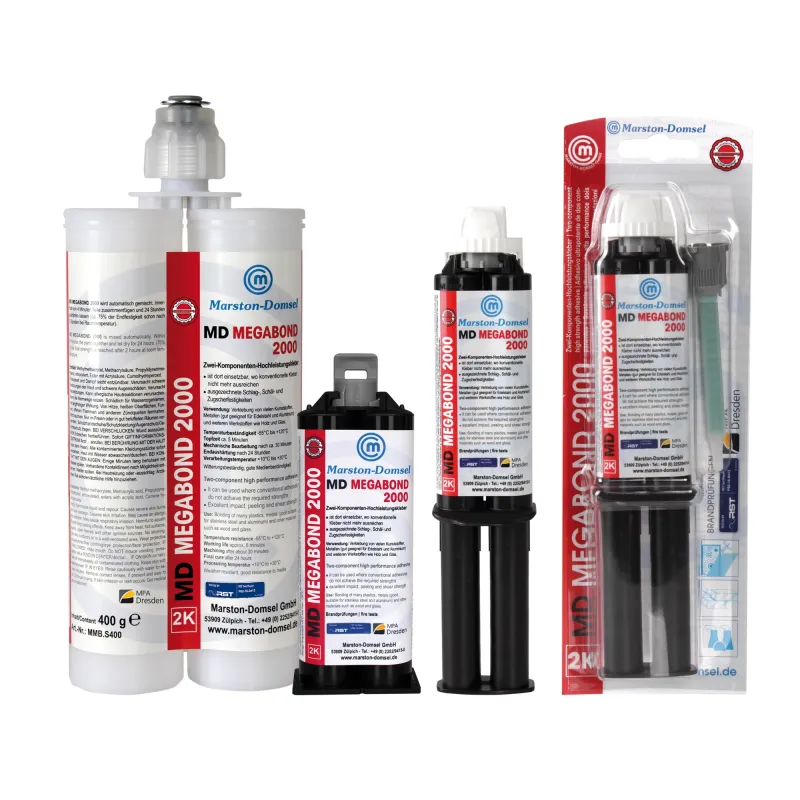
| 2K-Methacrylat (Acrylat-Konstruktionskleber) | Strukturverklebungen an Stahl, Edelstahl, Aluminium, GFK und Blechen | schnelle Handfestigkeit, schlag- und schälfest, geringer Vorbehandlungsaufwand | MD Megabond 2000 |
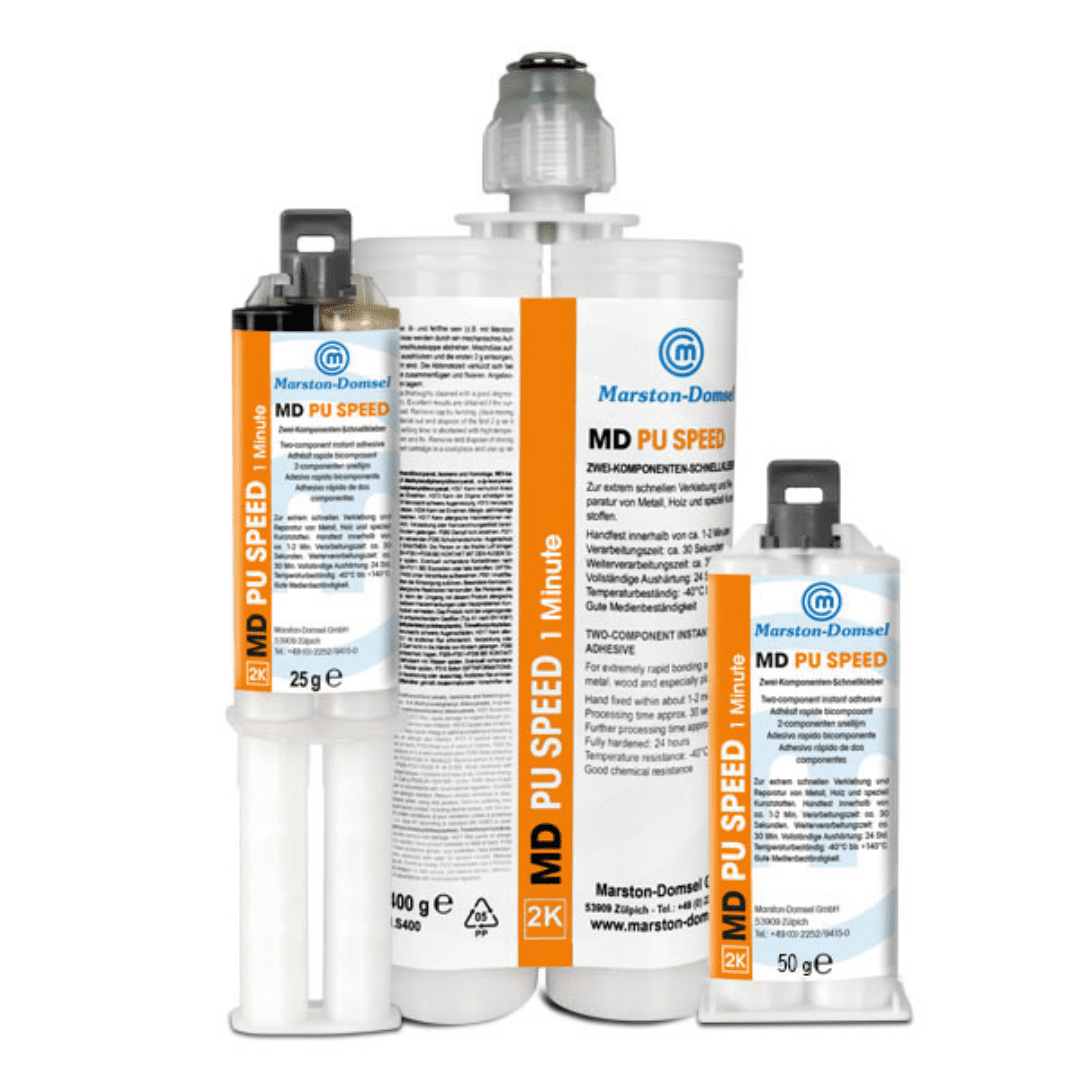
| 2K-Polyurethan | dynamisch belastete Metallteile, Stahl, Aluminium, Guss und Edelstahl | schnellhärtend, extrem fest, hitzebeständig | MD PU Speed Industriekleber |
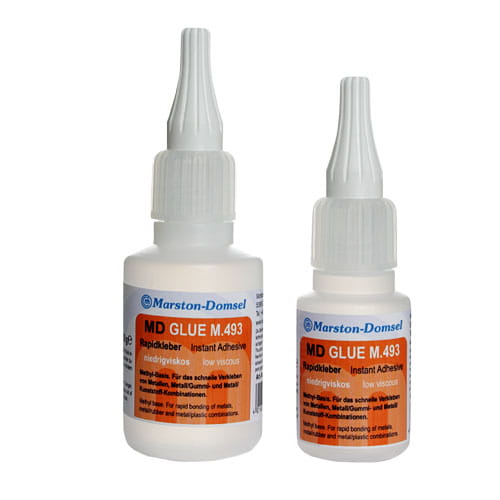
| Cyanacrylat (Methyl-Basis) | kleine, passgenaue Teile aus glatten Metallen, Metall auf Gummi | Handfestigkeit in Sekunden, einkomponentig, kein Mischen | MD-GLUE M.493 |
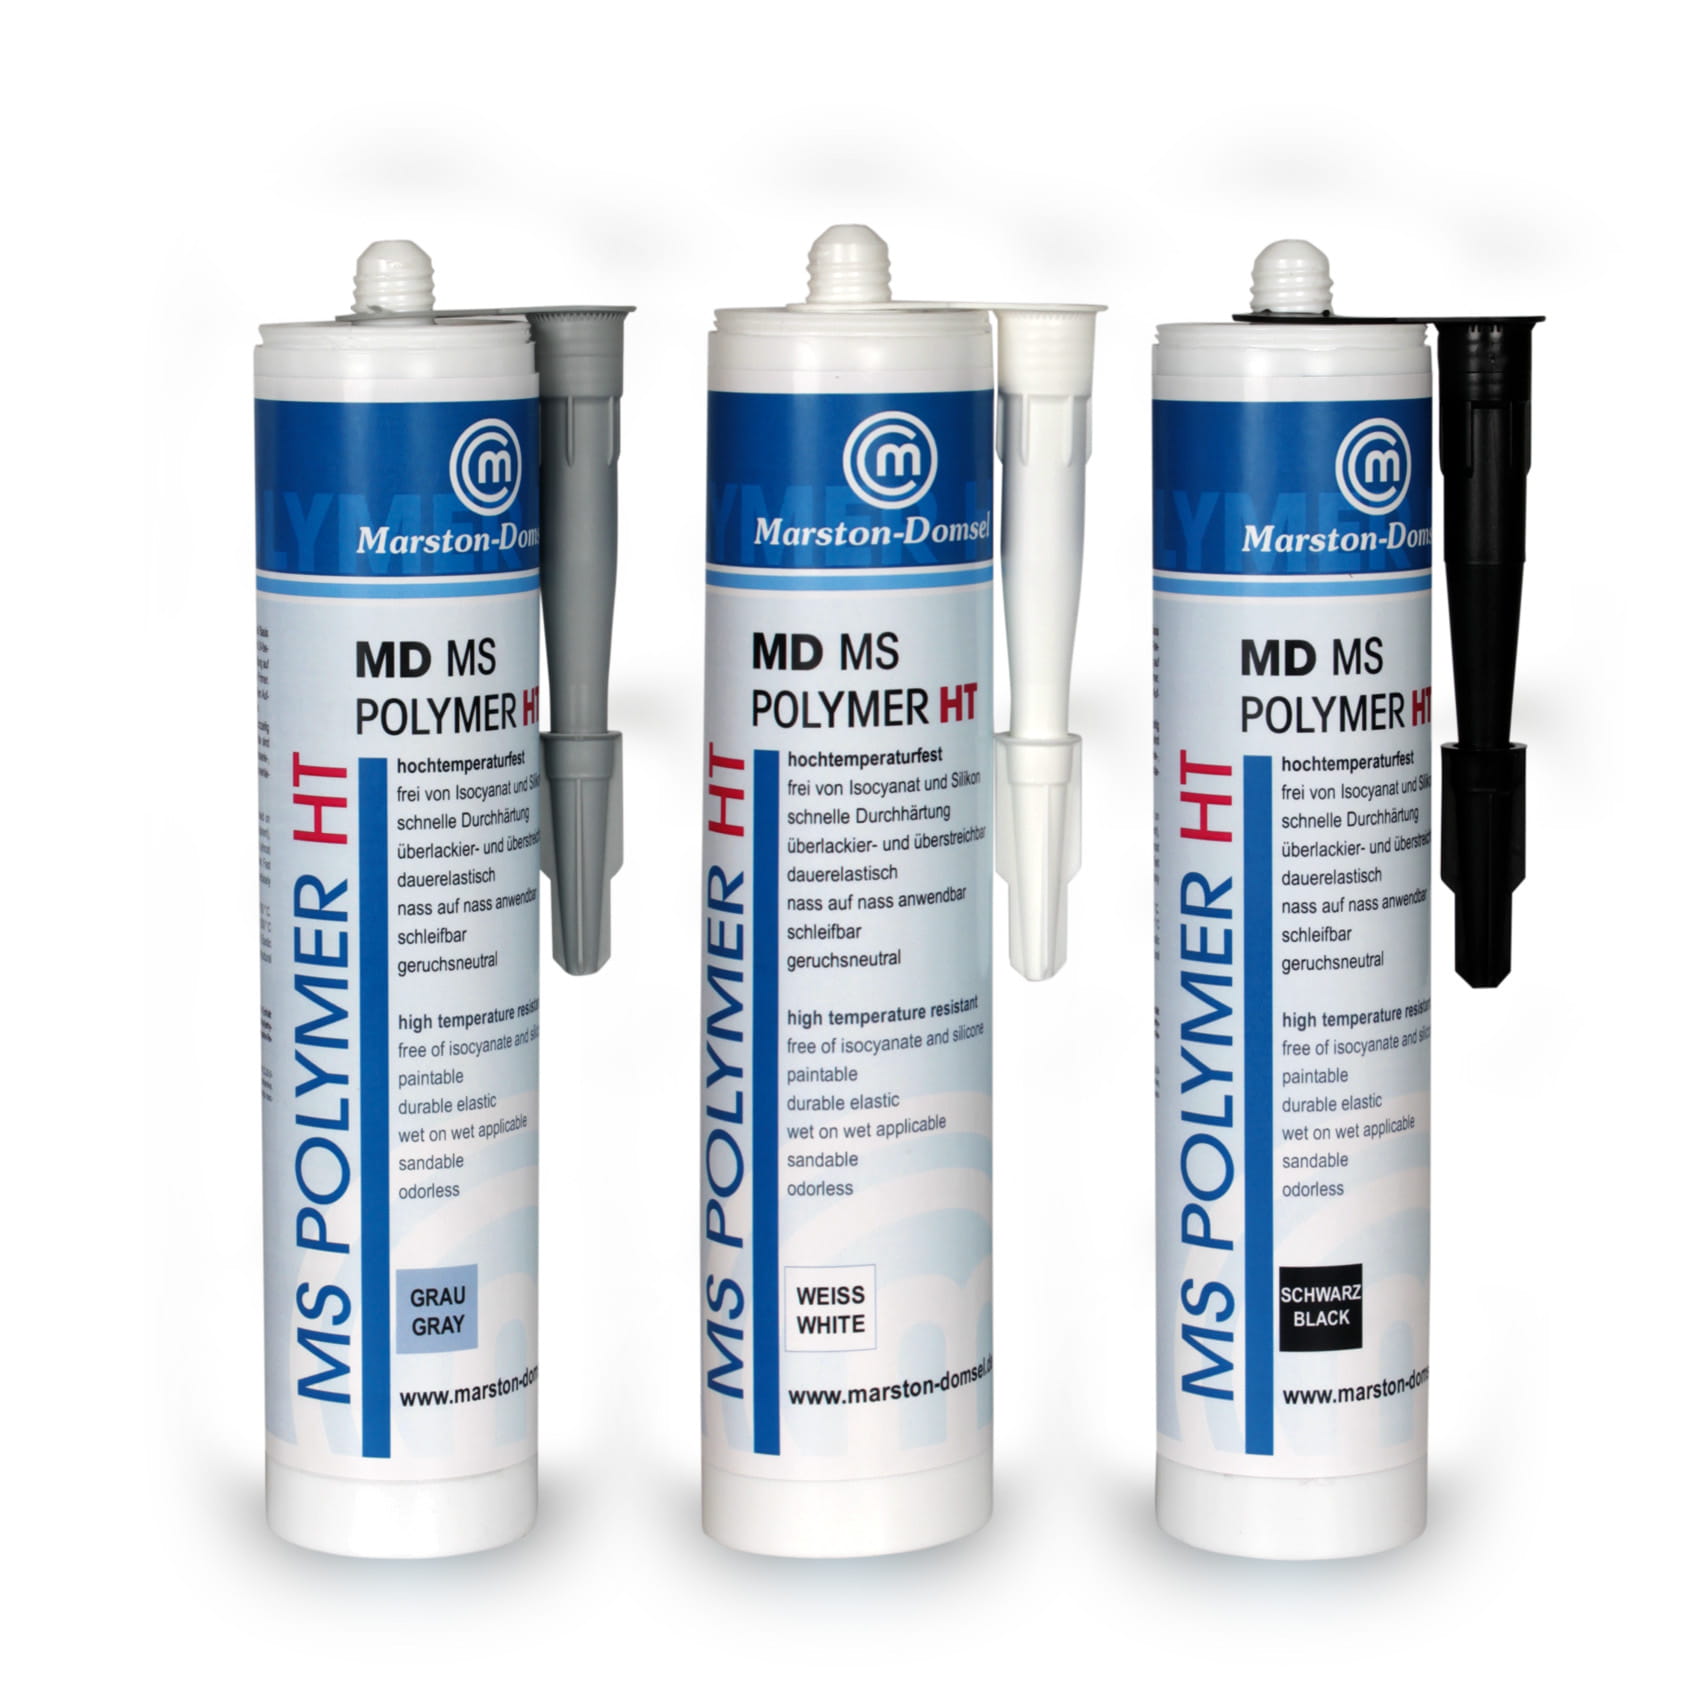
| MS-Polymer (elastisch) | Bleche, Profile, Anbauteile, Verkleben und Abdichten in einem Schritt | dauerelastisch, gleicht Bewegung aus, meist ohne Primer, überlackierbar | MD MS Polymer |
| Anaerobe Klebstoffe | Welle-Nabe-Verbindungen, Lager, Buchsen, Gewinde | härten im engen Metallspalt unter Luftabschluss aus | Buchsen- und Lagerkleber |
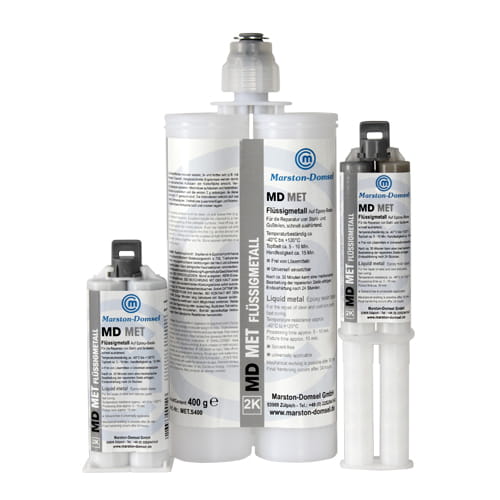
| Metallgefülltes Epoxid (Flüssigmetall) | Risse, Löcher, Bohrungen und Gewinde in Metallteilen | füllt größere Spalte, nach dem Aushärten bearbeitbar | MD MET Flüssigmetall |
Starr oder elastisch: die wichtigste Entscheidung
Starre Klebstoffe wie Epoxidharz und Methacrylat übertragen Kräfte sehr direkt und erreichen die höchsten Festigkeiten. Sie eignen sich für kompakte Bauteile, Strukturverklebungen und überall dort, wo sich die Fügeteile nicht gegeneinander bewegen sollen. Laut Hersteller erreicht der MD POX nach 24 Stunden eine Zugscherfestigkeit von über 10 N/mm². Der MD Megabond 2000 ist laut Hersteller nach rund 15 Minuten handfest und damit für getaktete Fertigung interessant.
Elastische Klebstoffe wie MS-Polymer und 1K-Polyurethan sind weniger fest, nehmen dafür aber Bewegungen, Stöße und Vibrationen auf. Das ist bei großen Blechen wichtig, die sich bei Sonne und Kälte unterschiedlich stark ausdehnen, und bei allen Verbindungen, die zusätzlich abdichten sollen. Eine dickere, elastische Klebefuge verteilt die Spannungen und verhindert, dass die Verbindung an den Rändern aufreißt.
Temperatur im Einsatz
Prüfen Sie die Betriebstemperatur der Bauteile, bevor Sie sich festlegen. Der MD POX ist laut Hersteller ausgehärtet von –50 °C bis +80 °C beständig, kurzzeitig bis +100 °C. Das MD MS Polymer deckt laut Hersteller –40 °C bis +100 °C ab. Für höhere Temperaturen nennt der Hersteller beim MD PU Speed –40 °C bis +140 °C, kurzzeitig bis +160 °C. Diese Angaben gelten für den ausgehärteten Klebstoff; bei Verbindungen nahe an Motoren, Öfen oder in der Sonne lohnt ein Sicherheitsabstand zur Obergrenze.
Spalt und Passung
Sekundenkleber brauchen eng anliegende, passgenaue Teile; sie sind für dünne Klebefugen gemacht. Wenn die Teile nicht perfekt aufeinanderliegen, ist ein spaltfüllender 2K-Klebstoff die bessere Wahl. Der MD POX füllt laut Hersteller Spalte bis zu 3 mm. Für die Reparatur von Rissen und Löchern nennt der Hersteller beim MD MET Flüssigmetall eine Spaltüberbrückung von 2 bis 3 mm und eine Festigkeit von rund 16 N/mm².
Kleine Teile schnell fixieren
Für kleine, passgenaue Metallteile, Typenschilder oder Metall-Gummi-Kombinationen sind Sekundenkleber auf Methyl-Basis gemacht. Sie sind auf glatte Metalloberflächen abgestimmt, gerade dort, wo die verbreiteten Ethyl-Typen an ihre Grenzen kommen. Cyanacrylate härten mit der Luftfeuchtigkeit aus; beim MD-GLUE M.493 nennt der Hersteller etwa 65 % relative Luftfeuchte als optimal. In sehr trockener Luft oder bei größeren Flächen beschleunigt ein Aktivator die Aushärtung.
Vorbehandlung
Die Vorbehandlung ist bei Metall der Schritt mit dem größten Einfluss auf die Festigkeit. Arbeiten Sie die folgenden Schritte in dieser Reihenfolge ab.
- Grob reinigen: Entfernen Sie Rost, Zunder, lose Farbe und alte Klebstoffreste mechanisch. Lackierte oder beschichtete Flächen nur dann überkleben, wenn die Beschichtung fest haftet; lose Schichten müssen ab, damit der Klebstoff auf dem tragenden Material haftet.
- Entfetten: Reinigen Sie die Klebeflächen mit einem rückstandsfrei verdunstenden Reiniger, zum Beispiel einem Industriereiniger oder Isopropanol. Wischen Sie mit einem sauberen, fusselfreien Tuch in eine Richtung und wechseln Sie das Tuch, sobald es Schmutz aufnimmt, sonst verteilen Sie das Fett nur.
- Anrauen: Schleifen Sie die Fläche mit Schleifvlies oder Schleifpapier an oder strahlen Sie sie. Das entfernt Oxidschichten und vergrößert die wirksame Klebefläche.
- Erneut entfetten: Schleifstaub und gelöstes Fett müssen vollständig weg. Fassen Sie die Fläche danach nicht mehr mit bloßen Fingern an.
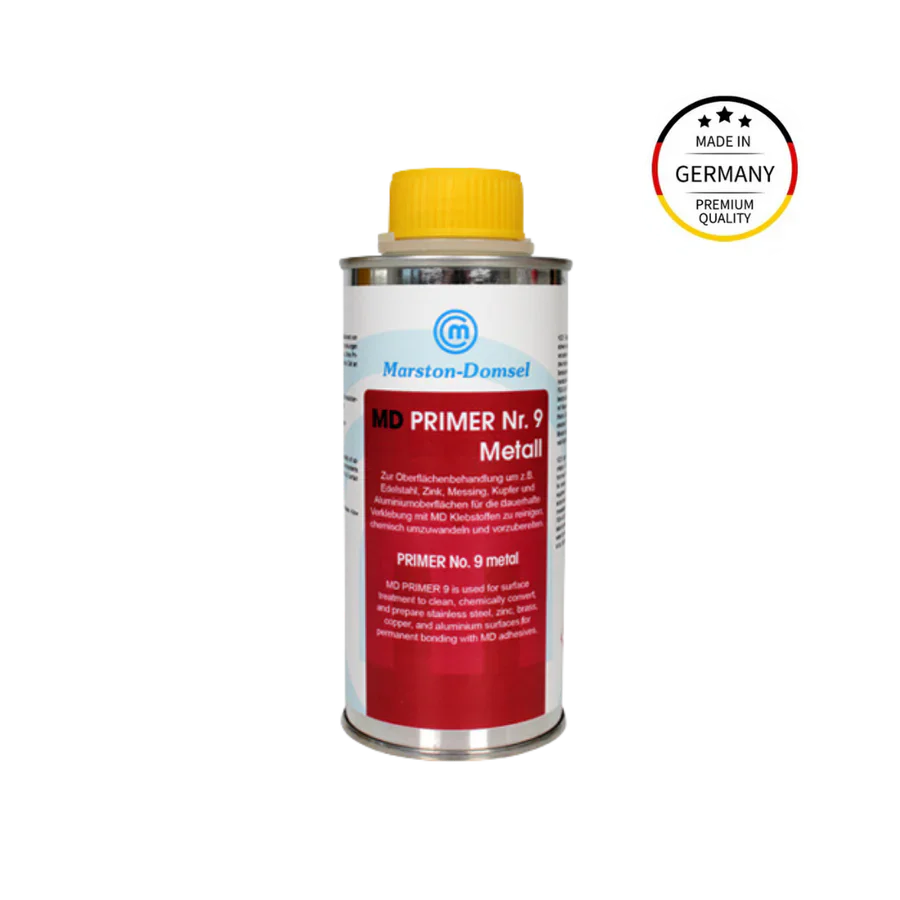
- Haftvermittler auftragen, wenn nötig: Bei Edelstahl, Aluminium, Zink, Messing und Kupfer und besonders bei dauerhaftem Kontakt mit Salzwasser, Salzspray oder korrosiver Atmosphäre verbessert ein Metall-Primer die Langzeithaftung. Der MD Primer Nr. 9 trocknet laut Hersteller in 5 bis 10 Minuten; seine rote Einfärbung zeigt, welche Fläche bereits behandelt ist.
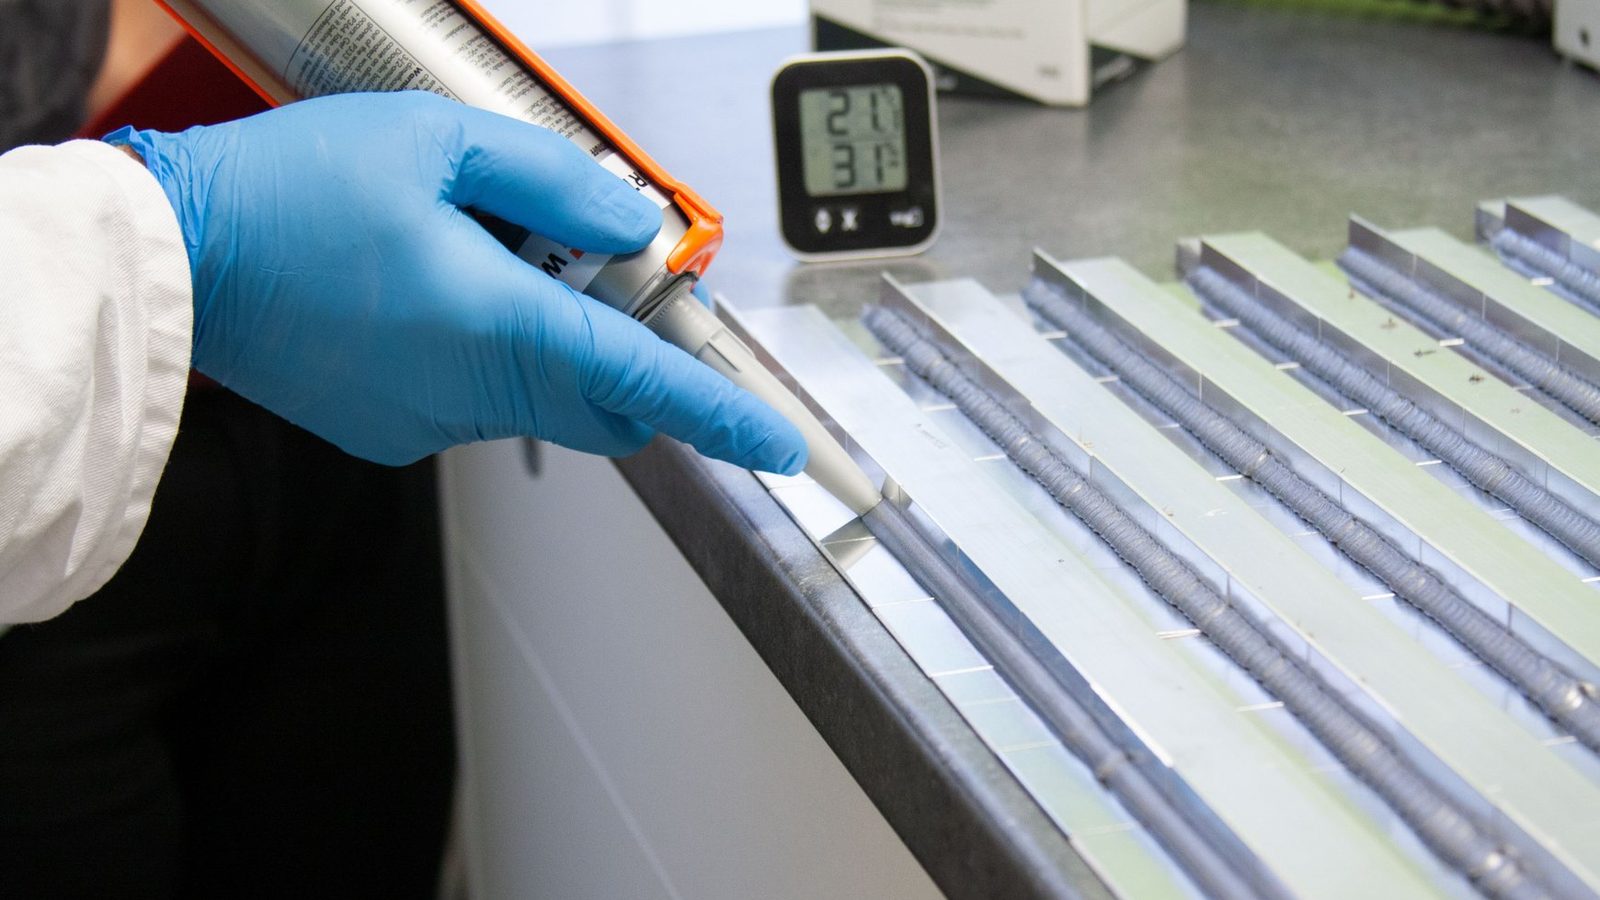
- Klebstoff richtig anmischen: Verwerfen Sie bei Doppelkartuschen die erste Raupe, bis beide Komponenten gleichmäßig aus der Mischdüse kommen. Eine einheitliche Farbe zeigt ein korrektes Mischverhältnis.
- Zügig fügen und fixieren: Tragen Sie den Klebstoff auf, fügen Sie die Teile innerhalb der Topfzeit und fixieren Sie sie, bis die Handfestigkeit erreicht ist. Den MD POX verarbeiten Sie laut Hersteller nicht unter +5 °C, weil die Vernetzung sonst unvollständig bleibt.
- Erst nach Endfestigkeit voll belasten: Handfest heißt nicht belastbar. Beim MD POX nennt der Hersteller die Endfestigkeit nach 24 Stunden.
Typische Fehler
- Nur trocken abgewischt: Ein trockener Lappen entfernt Staub, aber keinen Ölfilm. Ohne Entfettung haftet der Klebstoff auf dem Öl statt auf dem Metall.
- Angeschliffen, aber nicht nachgereinigt: Schleifstaub wirkt wie ein Trennmittel. Nach dem Anrauen immer noch einmal entfetten.
- Starrer Klebstoff bei großer Wärmedehnung: Lange Bleche oder Profile, die in der Sonne arbeiten, reißen eine spröde Klebefuge mit der Zeit an den Enden auf. Hier ist ein elastischer Klebstoff mit ausreichend dicker Fuge die richtige Wahl.
- Sekundenkleber für Spalte: Cyanacrylat härtet in dicken Schichten schlecht und wird spröde. Für ungleichmäßige Spalte nehmen Sie einen spaltfüllenden 2K-Klebstoff.
- Schälkräfte nicht bedacht: Klebungen halten Scher- und Zugkräften über die ganze Fläche sehr gut stand, an einer abgehobenen Kante aber deutlich schlechter. Legen Sie die Verbindung so aus, dass Kräfte über die Fläche wirken, und vermeiden Sie Hebel an den Rändern.
- Mischfehler bei 2K-Klebstoffen: Vorlauf nicht verworfen, Mischdüse zu kurz oder Topfzeit überschritten: Dann bleiben weiche Stellen oder der Klebstoff benetzt die Fläche nicht mehr.
- Zu kalt verarbeitet: In kalten Hallen oder im Winter auf der Baustelle härten viele Klebstoffe langsam oder unvollständig aus. Halten Sie die im Datenblatt genannte Mindesttemperatur ein und lagern Sie Bauteile vorher warm.
- Auf Beschichtung statt auf Metall geklebt: Bei verzinkten, pulverbeschichteten oder lackierten Teilen ist die Haftung der Beschichtung am Grundmetall oft die Schwachstelle. Prüfen Sie im Zweifel mit einer Probeklebung, wo der Bruch verläuft.
- Ohne Primer bei Feuchtigkeit, Salzwasser oder Salzspray: Feuchtigkeit kann in die Grenzschicht eindringen und die Haftung langsam unterwandern. Für Außen-, Boots- und Fahrzeuganwendungen lohnt der Haftvermittler.
Vor jeder Serienanwendung gilt: Machen Sie eine Probeklebung mit Ihren Original-Bauteilen und prüfen Sie das Bruchbild. Reißt der Klebstoff in sich (Kohäsionsbruch), passt die Vorbehandlung. Löst er sich glatt vom Metall (Adhäsionsbruch), muss die Vorbehandlung verbessert werden.