Zum Hauptinhalt springen Zur Suche springen Zur Hauptnavigation springen
Menü
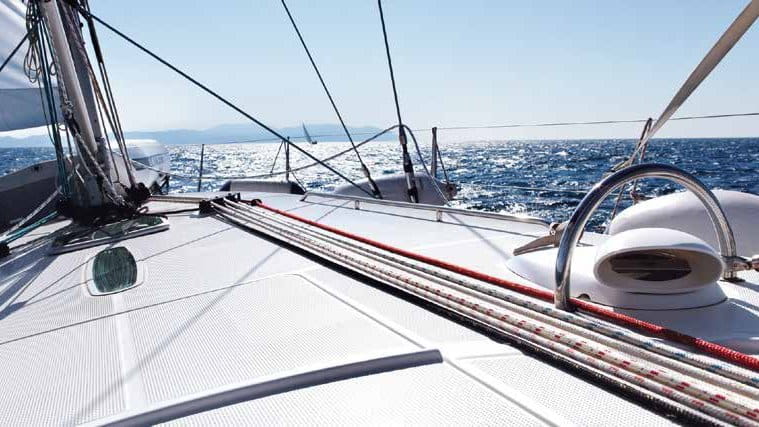
Segelboot-Deck mit Beschlägen und Leinenführungen, Einsatzumfeld für geklebte Befestigungselemente

Ratgeber 7 Minuten Lesezeit

Befestigen ohne Bohren und Schweißen: Halter und Bolzen kleben

Befestigung an Stahlträger, Aluminium oder GFK ohne Bohren: welche Klebeelemente passen, welche Untergründe halten und wie Sie Halter und Bolzen sicher aufkleben.

Kurz gesagt: Eine Befestigung an Stahlträgern, Aluminiumblech oder GFK gelingt ohne Bohren, wenn Halter, Bolzen oder Buchsen mit einem MMA-Strukturklebstoff aufgeklebt werden. Bauteil und Beschichtung bleiben geschlossen, es entsteht weder ein Bohrloch noch ein Verzug durch Schweißwärme. Entscheidend sind das passende Element, eine sorgfältig vorbereitete Fläche und die Wartezeit bis zur Handlingsfestigkeit.

Wann Kleben statt Bohren oder Schweißen?

Jede Bohrung und jede Schweißnaht greift in das Bauteil ein. An vielen Stellen ist genau das unerwünscht: Ein Bohrloch öffnet die Beschichtung und wird zur Einstiegsstelle für Korrosion. In Tanks, Kanälen, Decks oder Gehäusen schafft es einen Durchbruch, der anschließend abgedichtet werden muss. Dünne Bleche und Profile verlieren durch Löcher Querschnitt, und Schweißen bringt Wärme ein, die Lack, Pulverbeschichtung oder Verzinkung im Umfeld beschädigt und das Bauteil verziehen kann. In fertigen Anlagen, Fahrzeugen oder Booten ist Heißarbeit zudem oft nur mit Freigabe und Brandwache möglich.

Eine Klebebefestigung umgeht diese Nachteile. Das Element wird nur auf die Oberfläche gesetzt, die Last verteilt sich über die gesamte Klebefläche, und die Beschichtung rund um das Element bleibt intakt. Diese Klebebefestigung eignet sich für Kabelführungen, Leitungen, Schläuche, Schilder, Abdeckungen und kleinere Anbauteile, also überall dort, wo Sie heute bohren und dübeln oder einen Schweißbolzen setzen würden.

Wo geklebte Befestigungen eingesetzt werden

Geklebte Befestigungselemente setzen Sie dort ein, wo Bauteile nicht verletzt werden dürfen oder wo Schweißen zu aufwendig ist. Im Boots- und Schiffbau halten Kabelbinderhalter und Bolzen Leitungen und Zubehör an Deck und im Rumpf, ohne dass Wasser durch Bohrlöcher eindringen kann; der Kabelbinderhalter AT-5 ist für Unterwasser-Anwendungen zugelassen. Im Fahrzeug- und Aufbautenbau, etwa bei Rettungsfahrzeugen, werden Kabelstränge und Batteriekabel an Blechen und Rahmen geführt. In Schaltschränken und an Elektronikgehäusen setzen Sie kleine Gewindebolzen, um Bauteile zu montieren, ohne Späne in das Gehäuse zu bringen. Im Maschinen- und Anlagenbau befestigen Sie Leitungen, Schläuche, Abdeckungen und Schilder an Pumpen, Rahmen und Lüftungskanälen.

Allen Anwendungen gemeinsam ist: Die Last wird über eine definierte Fußplatte in die Klebefläche eingeleitet, und das Element sitzt genau dort, wo Sie es brauchen, auch an Stellen, die mit Bohrmaschine oder Schweißgerät schlecht erreichbar sind.

Befestigung an Stahlträger ohne Bohren

Typische Aufgaben an Stahlträgern sind Kabeltrassen, Leitungsführungen, Beschilderung und Halter für Anbauteile. Statt den Träger anzubohren, kleben Sie einen Gewindebolzen aus Edelstahl auf und befestigen das Anbauteil anschließend mit Mutter und Scheibe. Für Kabelbündel genügt oft ein Kabelbinderhalter, der direkt auf den Steg oder Flansch geklebt wird. Pulverlackierte Träger sind geeignete Untergründe, solange die Beschichtung selbst fest haftet: Die Klebung hält nur so gut wie die Schicht darunter. Bei nassbeschichteten Trägern prüfen Sie die Haftung vorab an einer Probeklebung.

Bei tragenden oder sicherheitsrelevanten Befestigungen, etwa über Verkehrswegen oder an Brandschutzbauteilen, klären Sie die Ausführung vorab mit Planer oder Betreiber. Für solche Anwendungen prüfen wir mit Ihnen gern Werkstoff, Last und Klebstoff an einem Muster.

Befestigung auf Aluminium ohne Bohren

Aluminium wird im Fahrzeug- und Aufbautenbau, an Booten und in Gehäusen verwendet, oft als dünnes Blech oder Profil. Eine Bohrung schwächt hier schnell den Querschnitt und lässt an der Schnittkante Korrosion entstehen. Mit einem aufgeklebten Halter oder Bolzen bleibt die Fläche geschlossen. Der Klebstoff AT-8040 erreicht auf Aluminium eine Scherfestigkeit von 24,2 MPa und enthält einen Primer gegen langfristige Korrosionsschäden auf Aluminium. Für Außenbereiche gibt es mit AT-9 auch einen Kabelbinderhalter mit Aluminiumbasis.

Welches Element passt?

Die Übersicht ordnet die Weld-Mount-Elemente nach dem, was Sie am Bauteil befestigen wollen.

ElementGeeignet fürMerkmalBeispiel im Profishop
Kabelbinderhalter kleineinzelne Leitungen, schmale Bündelfür Kabelbinder mit 5 mm BreiteWeld Mount AT-3
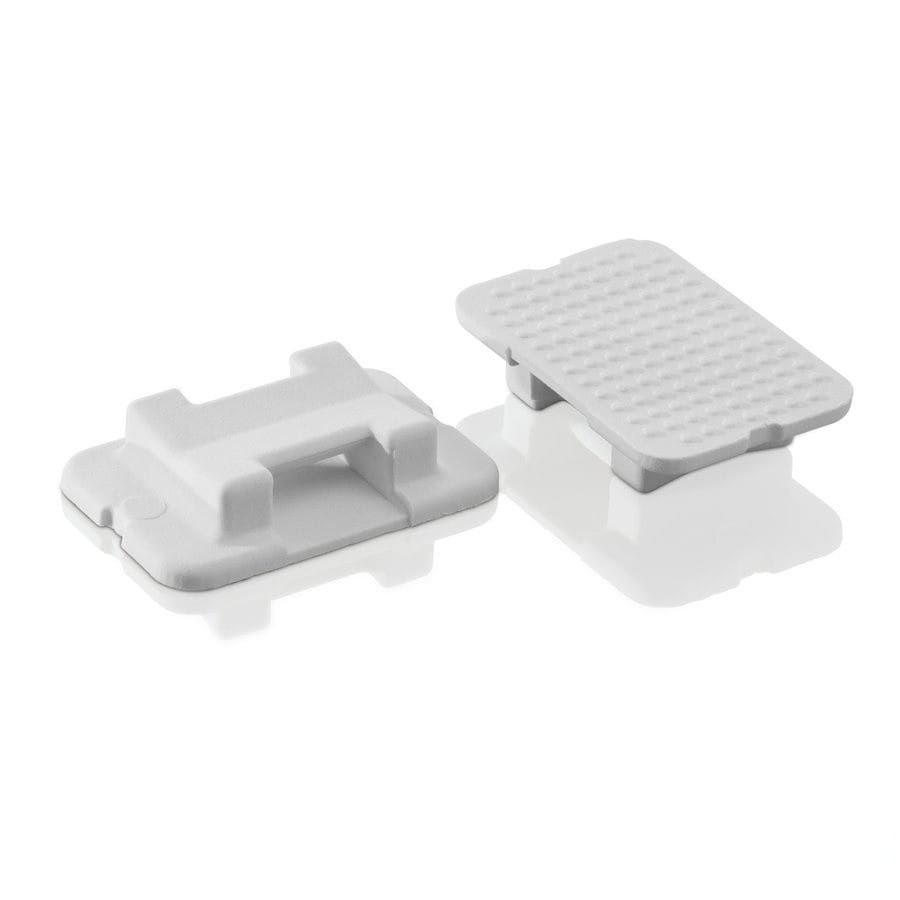
Kabelbinderhalter großKabelbäume, auch unter Wasserfür Kabelbinder bis 8,5 mm BreiteWeld Mount AT-5, drehbar: AT-7
GurthalterSpanngurte, Halteschlaufenfür Gurte bis 33 mm BreiteWeld Mount AT-113
Klebebolzen M4leichte Anbauteile, SchaltschränkeAußengewinde M4, Edelstahl V4AWeld Mount PS16-M407
Klebebolzen M5 und M6Trassen, Halter, AbdeckungenAußengewinde M5 oder M6, Edelstahl V4AWeld Mount ST32-M508, ST32-M610
Gewindebuchse, MutterplatteInnengewinde am BauteilEdelstahl V4AWeld Mount SOB32-M610, FN-M6-6

Die Klebebolzen gibt es in mehreren Längen; wählen Sie die Länge nach der Dicke des Anbauteils plus Mutter und Scheibe. Die Lastwerte je Element stehen auf der jeweiligen Produktseite. Die Lastwerte sind Referenzwerte aus festgelegten Prüfbedingungen, keine Auslegungswerte.

Kabelbinder-Sockel zum Kleben oder selbstklebend?

Selbstklebende Kabelbinder-Sockel tragen ein Klebeband auf der Unterseite. Sie eignen sich für leichte Bündel auf glatten, sauberen Flächen im Innenbereich. Ein Kabelhalter zum Kleben wie AT-5 wird dagegen mit dem MMA-Strukturklebstoff gesetzt: Die Klebung verbindet sich mit dem angerauten Untergrund und trägt auch schwere Kabelbäume an Fahrzeugen, Maschinen oder an Bord. AT-5 ist für Unterwasser-Anwendungen zugelassen. Wo ein Klebeband an Vibration, Wärme oder Feuchtigkeit scheitert, wählen Sie deshalb den geklebten Kabelbinderhalter.

Welche Untergründe eignen sich?

Die beiden Weld-Mount-Klebstoffe verbinden Metalle wie Stahl, Edelstahl und Aluminium, pulverlackierte Metalle, glasfaserverstärkte Kunststoffe (GFK) sowie viele Thermoplaste, darunter ABS, PVC, Polycarbonat und Polyamid. Auch Beton und Mauerwerk zählen zu den Klebepartnern. Polyethylen, Polypropylen und PTFE fehlen in dieser Liste: Auf solchen Kunststoffen mit sehr niedriger Oberflächenenergie haftet der Klebstoff ohne Vorbehandlung kaum. Klären Sie solche Werkstoffe vor dem Einsatz mit uns.

Klebstoff wählen: AT-8040 oder AT-2010

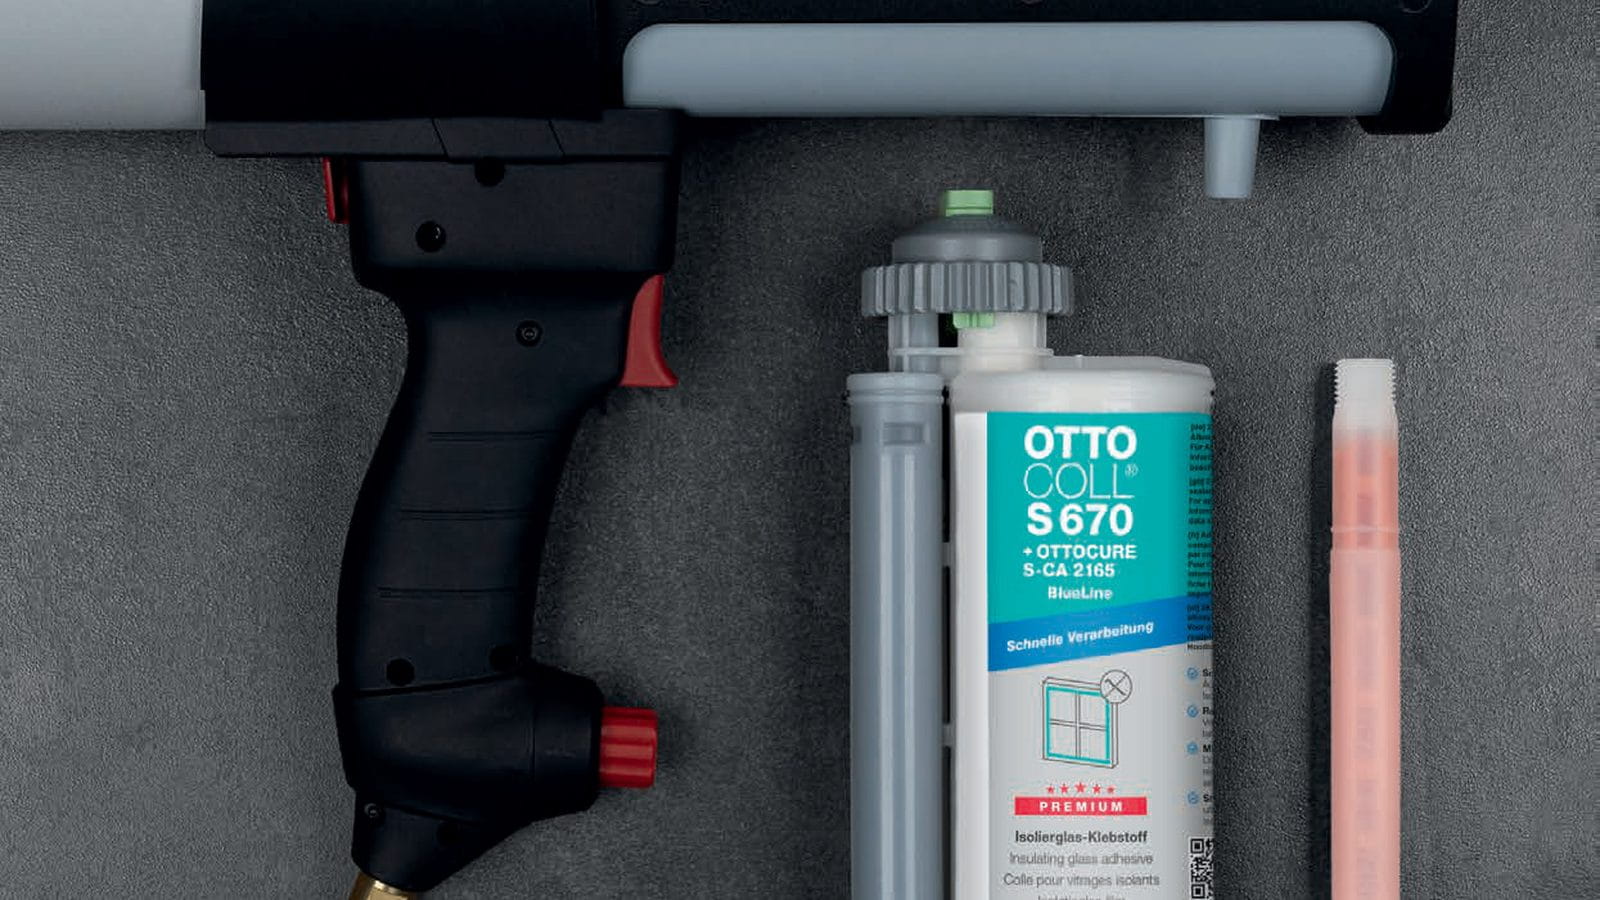
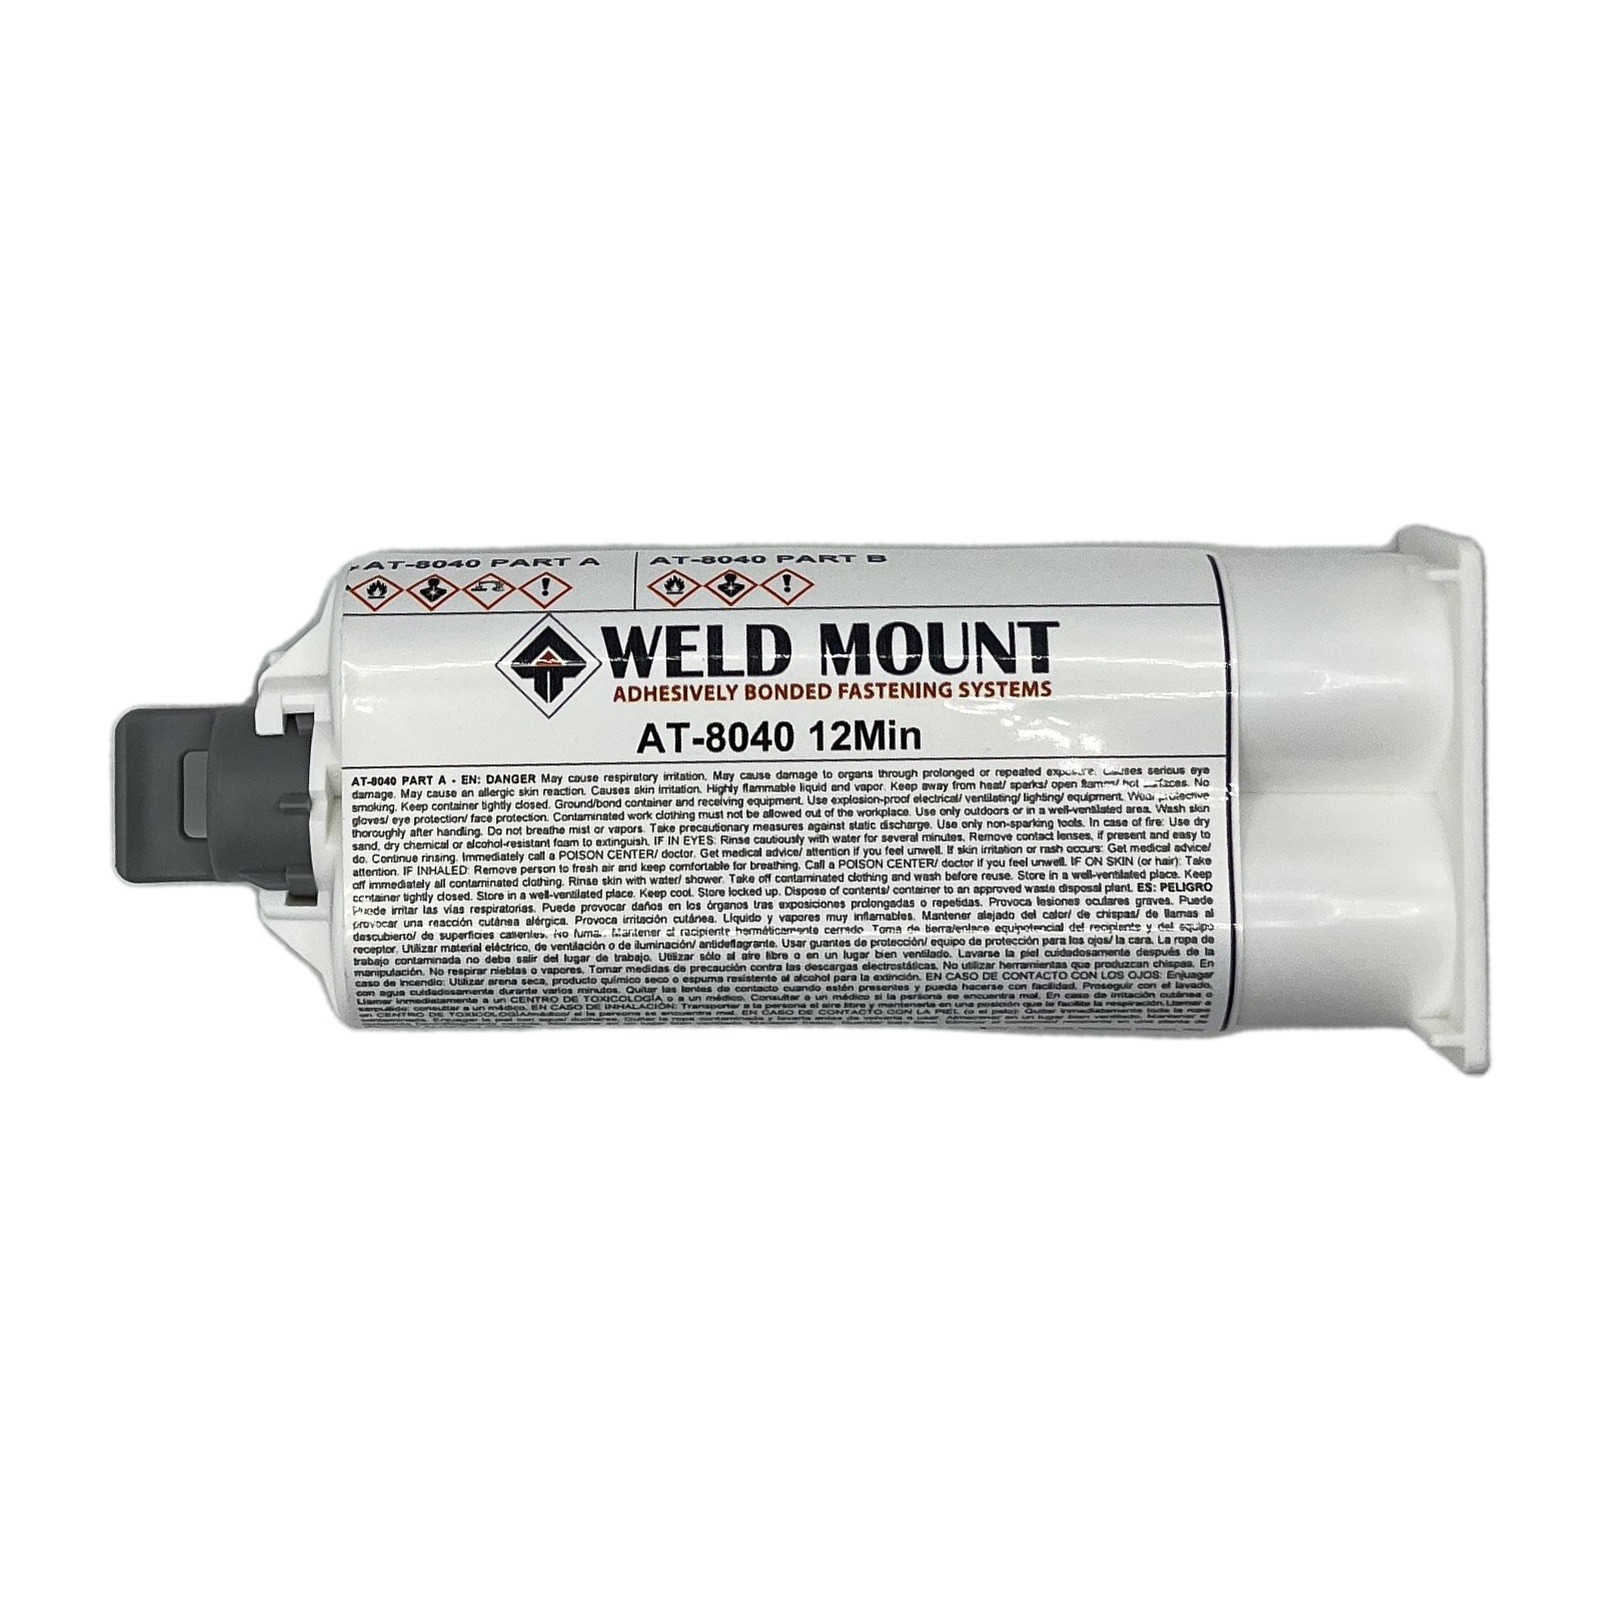
AT-8040 und AT-2010 sind Zwei-Komponenten-Methylmethacrylate in der 50-ml-Tandemkartusche mit dem Mischungsverhältnis 1:1. Sie unterscheiden sich vor allem darin, wie sie sich beim Setzen verhalten und wie schnell die Klebung belastbar ist.

  • AT-8040 ist standfest und hält Elemente auch an senkrechten Flächen und über Kopf ohne Abrutschen in Position. Die Verarbeitungszeit von AT-8040 beträgt 4 min bei 23 °C, handlingsfest ist die Klebung mit AT-8040 nach 40 min. AT-8040 ist für den Einsatz von −40 °C bis +105 °C ausgelegt.
  • AT-2010 härtet schneller: Die offene Zeit von AT-2010 liegt bei 3–4 min, handlingsfest ist AT-2010 nach 20 min. AT-2010 ist spaltfüllend bis 9 mm und für −55 °C bis +105 °C ausgelegt.

Verarbeitet werden beide mit der Kartuschenpresse Köratool PM 207 und der Köratool-Mischdüse, die die Komponenten beim Auspressen mischt. Lagern Sie AT-2010 kühl und dunkel bei +4 °C bis +22 °C und verbrauchen Sie angebrochene Kartuschen zügig, denn die Düse härtet nach der Arbeit aus. AT-8040, AT-2010 und die Mischdüse erhalten Sie bei uns, die Presse derzeit auf Anfrage. Beide Klebstoffe sind entzündbar und als Gefahrgut eingestuft; sorgen Sie für Lüftung, halten Sie Zündquellen fern und tragen Sie Schutzhandschuhe und Schutzbrille.

Schritt für Schritt: Element aufkleben

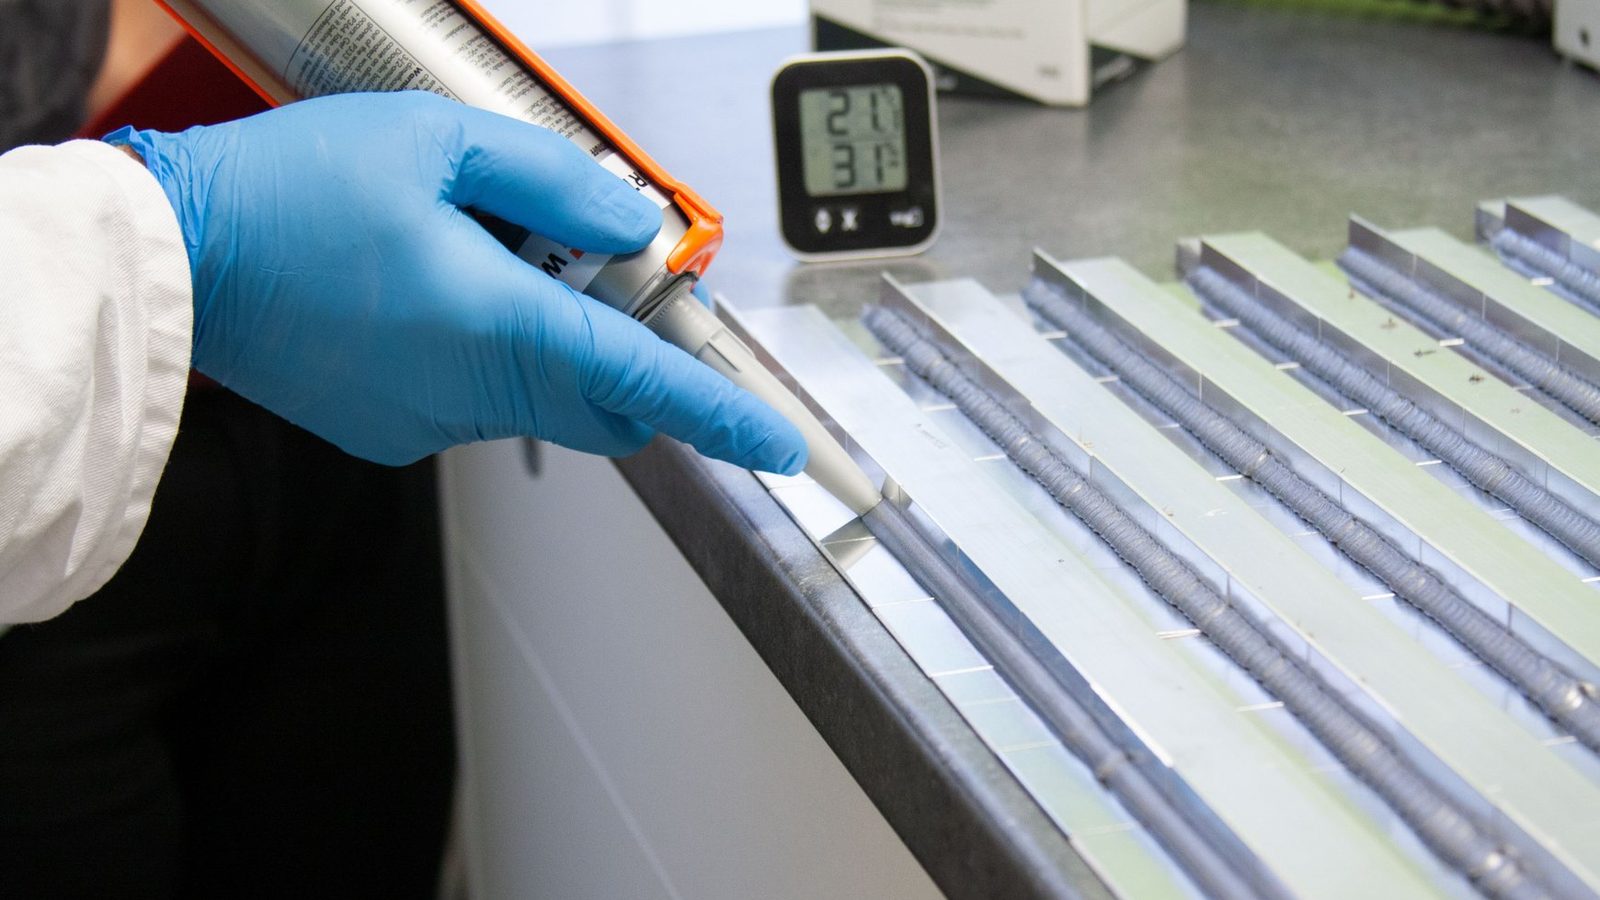
  1. Rauen Sie Untergrund und Unterseite des Elements mit Schleifvlies an und reinigen Sie beide Flächen mit einem lösemittelhaltigen Reiniger. Die Flächen müssen sauber, trocken und fettfrei sein.
  2. Setzen Sie die Mischdüse auf, verwerfen Sie die erste kurze Raupe und setzen Sie dann reichlich Klebstoff als Tropfen in die Mitte der Elementunterseite.
  3. Drücken Sie das Element fest auf den Untergrund, bis an den Seiten Klebstoff austritt.
  4. Drehen Sie das Element dabei im Uhrzeigersinn bis zum Anschlag. Danach bleibt es unbelastet, bis die Handlingsfestigkeit erreicht ist.

Arbeiten Sie zügig: Innerhalb der Verarbeitungszeit muss das Element sitzen. Bei mehreren Elementen tragen Sie den Klebstoff immer nur für das nächste Element auf.

Grenzen: wann Sie selbst prüfen sollten

Eine geklebte Befestigung ersetzt keine Auslegung. Wie viel ein Element in Ihrer Anwendung trägt, hängt vom Untergrund, von der Vorbereitung, vom Klebstoff und von der Art der Belastung ab. Schälende und stoßartige Lasten beanspruchen eine Klebung stärker als gleichmäßiger Zug oder Scherung. Prüfen Sie neue Kombinationen aus Werkstoff, Element und Klebstoff an einem Muster, bevor Sie in Serie gehen, und beachten Sie die Einsatztemperatur des gewählten Klebstoffs.

Typische Fehler

  • Fläche nur abgewischt, nicht angeraut: Auf glatten Metallen und Beschichtungen fehlt dann die Haftung.
  • Zu wenig Klebstoff: Tritt beim Andrücken an den Seiten kein Klebstoff aus, ist die Fläche nicht vollständig benetzt.
  • Element zu früh belastet: Vor der Handlingsfestigkeit reichen schon kleine Kräfte, um die Klebung zu lösen.
  • Mischdüse nach einer Pause weiterverwendet: Klebstoff, der in der Düse anzieht, mischt nicht mehr richtig. Setzen Sie eine neue Düse auf.
  • Untergrund nicht geprüft: Auf Polyethylen, Polypropylen oder PTFE hält die Klebung ohne Vorbehandlung kaum, auf lose haftenden Lacken gar nicht.

Passende Produkte und Ratgeber

Alle Befestigungselemente finden Sie in der Markenwelt Weld Mount; Klebstoff, Kartuschenpresse und Mischdüse sind bei uns erhältlich. Beispiele sind der Kabelbinderhalter Weld Mount AT-5 und der Klebebolzen Weld Mount ST32-M610. Grundlagen zur Klebstoffwahl und Vorbehandlung von Metallen stehen im Ratgeber Metall kleben, zu Zwei-Komponenten-Systemen im Ratgeber 2K-Kleber und zu unterschiedlichen Werkstoffen im Ratgeber Mischverbindungen kleben. Sie bestellen ab einer Verpackungseinheit; für Muster und Serienbedarf sprechen Sie uns an. Welche Elemente zu Ihrer Aufgabe passen, besprechen wir gern mit Ihnen.
Zurück zur Übersicht

Produkte aus diesem Ratgeber

Weld Mount AT-8040
Weld Mount AT-8040 – MMA-Strukturklebstoff 1:1 No Slide, 50 ml
Prod.-Nr.: AT-8040
  • MMA-Klebstoff 1:1, 50 ml
  • Handlingsfestigkeit 40 min
  • Einsatz −40 °C bis +105 °C

AT-8040 ist ein standfester 2K-Strukturklebstoff auf Methylmethacrylatbasis: Er hält Klebebolzen, Kabelbinderhalter und Mutterplatten sofort in Position, auch an senkrechten Flächen und über Kopf. So befestigen Sie Bauteile ohne Bohren, Schrauben oder Schweißen. Die Anfangsfestigkeit ist nach 12 min erreicht, nach 40 min trägt die Klebung 75 % ihrer Endfestigkeit.Technische DatenChemische BasisMethylmethacrylat, 2 KomponentenMischungsverhältnis1:1 nach GewichtViskosität (Mischung)140.000 mPa·sDichte1,35 g/cm³FarbeHellbeigeLösemittelkeineHärte Shore D65Einsatztemperatur−40 °C bis +105 °CScherfestigkeit24,2 MPa auf AluminiumSchälfestigkeit10,5 N/mm auf StahlReißdehnung55 %Verarbeitungszeit4 min bei 23 °CAnfangsfestigkeit12 minHandlingsfestigkeit (75 % der Endfestigkeit)40 minGebinde50 ml TandemkartuscheHaltbarkeit (ungeöffnet)6 Monate bis +22 °C, 1 Jahr gekühlt bei +4 °CGefahrgutUN 1133 KLEBSTOFFE, Klasse 3, Verpackungsgruppe II, umweltgefährdendVerarbeitungDie Tandemkartusche setzen Sie in die Kartuschenpresse Köratool PM 207; die aufgesetzte Mischdüse Köratool-Mischdüse mischt beide Komponenten beim Austragen im Verhältnis 1:1 nach Gewicht. Setzen Sie das Element innerhalb von 4 min nach dem Austragen (bei 23 °C).Rauen Sie Untergrund und Unterseite des Elements mit Schleifvlies an und reinigen Sie beide mit einem lösemittelhaltigen Reiniger.Setzen Sie einen großen Klebstofftropfen in die Mitte der Unterseite.Drücken Sie das Element fest auf, bis an den Seiten Klebstoff austritt.Drehen Sie es dabei im Uhrzeigersinn bis zum Anschlag.Bis zur Handlingsfestigkeit nach 40 min bleibt das Element unbelastet. Klebstoffreste entfernen Sie vor dem Aushärten mit einem alkohol- oder acetonhaltigen Reiniger, danach nur noch mechanisch.Für die Verarbeitung brauchen Sie:Kartuschenpresse Köratool PM 207 für die TandemkartuscheMischdüse Köratool-MischdüseBefestigungselemente, zum Beispiel Kabelbinderhalter AT-5, Klebebolzen ST32-M610-20mm6 oder Mutterplatten FN-M6-6EinsatzgrenzenAls Klebepartner nennt das Datenblatt Aluminium, Stahl, Edelstahl und pulverlackierte Metalle, Duroplaste wie GFK, Epoxide und Polyurethane, Thermoplaste wie ABS, PVC, Polycarbonat und Polyamid sowie Beton und Mauerwerk. Polyethylen, Polypropylen und PTFE führt es nicht auf; solche Werkstoffe klären Sie vor dem Einsatz mit uns. Die ausgehärtete Klebung ist für −40 °C bis +105 °C ausgelegt. Ungeöffnet hält die Kartusche 6 Monate bei bis zu +22 °C und 1 Jahr gekühlt bei +4 °C; schützen Sie sie vor Frost. Transport als Gefahrgut: UN 1133 KLEBSTOFFE, Klasse 3, Verpackungsgruppe II, umweltgefährdend. Werkstoff und Last prüfen wir gern mit Ihnen an einem Muster, bevor Sie in Serie gehen.AlternativenAT-2010 erreicht die Handlingsfestigkeit schon nach 20 min und füllt Spalten bis 9 mm; für senkrechte Flächen und Montage über Kopf bleibt AT-8040 die standfeste Wahl.Weld Mount ist eine Marke der H.B. Fuller Company.

24,88 €*

497,60 €* / 1 Liter

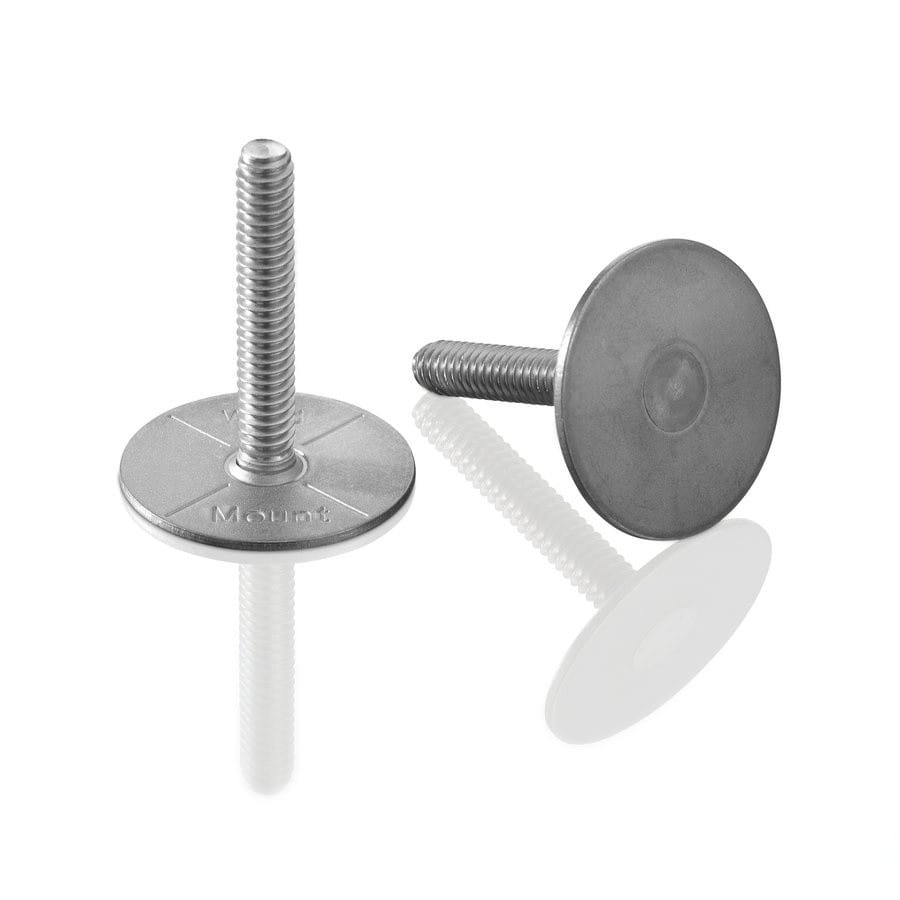
Weld Mount ST32 – Abbildung zeigt die Bauform (Familienfoto); Gewinde und Länge siehe Technische Daten
Weld Mount ST32-M610-20mm6 – Klebebolzen M6 × 20 mm, Edelstahl V4A, 100 Stück
Prod.-Nr.: ST32-M610-20mm6
  • Gewinde M6 × 20 mm
  • Grundplatte Ø 32 mm
  • 100 Stück je VE

Der Klebebolzen ST32-M610-20mm6 setzt ein Gewinde M6 auf Metall, Kunststoff oder GFK, ohne dass Sie bohren, schweißen oder ein Gewinde schneiden müssen. Der Bolzen aus Edelstahl V4A ist 20 mm lang und sitzt auf einer Grundplatte mit 32 mm Durchmesser. Typische Einsätze sind abgehängte Paneele, Isolierungen, Batterieladegeräte, Möbel und Deckbefestigungen; die Grundplatte lässt sich mit beiden Seiten aufkleben. Unter Prüfbedingungen trägt die Klebung 225 kg Zuglast und 295 kg Scherlast. Muttern ziehen Sie mit höchstens 10 Nm an, das ist die maximale Torsionsbelastung. Im Einsatz vor allem im Boots- und Schiffbau sowie im Fahrzeugbau.Technische DatenGewindeM6Gewindesteigung1,0 mmLänge20 mmGrundplatte Ø32 mmZuglast225 kgScherlast295 kgMax. Torsionsbelastung10 NmMaterialEdelstahl V4AKlebeseiteauf beiden Seiten klebbarVerpackungseinheit100 StückVerbrauch je 50-ml-Kartuscheetwa 60 Stück mit AT-8040, 75 Stück mit AT-2010Die Lastwerte sind Referenzwerte aus festgelegten Prüfbedingungen, keine Auslegungswerte.VerarbeitungRauen Sie Untergrund und Unterseite des Elements mit Schleifvlies an und reinigen Sie beide mit einem lösemittelhaltigen Reiniger.Setzen Sie einen großen Klebstofftropfen in die Mitte der Unterseite.Drücken Sie das Element fest auf, bis an den Seiten Klebstoff austritt.Drehen Sie es dabei im Uhrzeigersinn bis zum Anschlag.Belastbar ist die Klebung mit AT-8040 nach 40 min, mit AT-2010 nach 20 min (Handlingsfestigkeit); bis dahin bleibt das Element unbelastet. Eine Kartusche AT-8040 reicht für etwa 60 Stück, eine Kartusche AT-2010 für etwa 75 Stück.Das System funktioniert nur komplett: Element, Klebstoff, Kartuschenpresse und Mischdüse gehören zusammen, alle Teile sind bei uns erhältlich.Klebstoff AT-8040, standfest auch an senkrechten Flächen und über Kopf, oder AT-2010, schneller handlingsfestKartuschenpresse Köratool PM 207 für die 50-ml-TandemkartuscheMischdüse Köratool-MischdüseEinsatzgrenzenWie viel der Bolzen in Ihrer Anwendung trägt, hängt von Untergrund, Vorbereitung und Klebstoff ab. Geeignete Untergründe sind die Klebepartner der Klebstoffe: Aluminium, Stahl, Edelstahl, pulverlackierte Metalle, GFK, viele Thermoplaste sowie Beton und Mauerwerk. Polyethylen, Polypropylen und PTFE als Untergrund nennt deren Datenblatt nicht; solche Werkstoffe klären Sie vor dem Einsatz mit uns. Für Ihre Anwendung prüfen wir Werkstoff, Last und Klebstoff gern mit Ihnen an einem Muster, bevor Sie in Serie gehen.AlternativenDasselbe Gewinde gibt es in weiteren Längen: ST32-M610-15mm6, ST32-M610-25mm6, ST32-M610-35mm6, ST32-M610-40mm6 und ST32-M610-50mm6. Mehr Grundfläche und Last bieten HS50-M8125-30mm6. Für kleine Bauteile gibt es PS16-M407-20mm6. Ein Innengewinde statt eines Bolzens bekommen Sie mit der Gewindebuchse SOB32-M610-20mm6 oder der Mutterplatte FN-M6-6.Weld Mount ist eine Marke der H.B. Fuller Company.

Ab 324,99 €* je VPE (100 Stück)

3,25 €* / Stück

ab 15 VPE −10 %

2,37 €* / 1 Stück

Weld Mount AT-5
Weld Mount AT-5 – Kabelbinderhalter groß, bis 8,5 mm
Prod.-Nr.: AT-5
  • Kabelbinder bis 8,5 mm
  • Für Unterwasser zugelassen
  • 100 oder 500 Stück je VE

Der Kabelbinderhalter AT-5 nimmt Kabelbinder bis 8,5 mm Breite auf und trägt im Durchschnitt 68 kg Zuglast. Er ist für Unterwasser-Anwendungen zugelassen und hält Kabelbäume ohne Bohren, Schrauben oder Schweißen. Sie erhalten ihn weiß oder schwarz, mit 100 oder 500 Stück je Verpackungseinheit. Im Einsatz vor allem im Boots- und Schiffbau sowie im Fahrzeugbau.Technische DatenKabelbinderbreitebis 8,5 mmZuglast68 kgUnterwasserzugelassenVerpackungseinheit100 oder 500 StückVerbrauch je 50-ml-Kartuscheetwa 175 Stück mit AT-8040, 225 Stück mit AT-2010Die Lastwerte sind Referenzwerte aus festgelegten Prüfbedingungen, keine Auslegungswerte.VerarbeitungRauen Sie Untergrund und Unterseite des Elements mit Schleifvlies an und reinigen Sie beide mit einem lösemittelhaltigen Reiniger.Setzen Sie einen großen Klebstofftropfen in die Mitte der Unterseite.Drücken Sie das Element fest auf, bis an den Seiten Klebstoff austritt.Drehen Sie es dabei im Uhrzeigersinn bis zum Anschlag.Belastbar ist die Klebung mit AT-8040 nach 40 min, mit AT-2010 nach 20 min (Handlingsfestigkeit); bis dahin bleibt das Element unbelastet. Eine Kartusche AT-8040 reicht für etwa 175 Stück, eine Kartusche AT-2010 für etwa 225 Stück.Das System funktioniert nur komplett: Element, Klebstoff, Kartuschenpresse und Mischdüse gehören zusammen, alle Teile sind bei uns erhältlich.Klebstoff AT-8040, standfest auch an senkrechten Flächen und über Kopf, oder AT-2010, schneller handlingsfestKartuschenpresse Köratool PM 207 für die 50-ml-TandemkartuscheMischdüse Köratool-MischdüseEinsatzgrenzenDie Zuglast ist ein Durchschnittswert; wie viel die Halterung in Ihrer Anwendung trägt, hängt von Untergrund, Vorbereitung und Klebstoff ab. Geeignete Untergründe sind die Klebepartner der Klebstoffe: Aluminium, Stahl, Edelstahl, pulverlackierte Metalle, GFK, viele Thermoplaste sowie Beton und Mauerwerk. Polyethylen, Polypropylen und PTFE als Untergrund nennt deren Datenblatt nicht; solche Werkstoffe klären Sie vor dem Einsatz mit uns. Für Ihre Anwendung prüfen wir Werkstoff, Last und Klebstoff gern mit Ihnen an einem Muster, bevor Sie in Serie gehen.AlternativenFür schmale Kabelbinder gibt es den kleinen Halter AT-3, mit drehbarer Aufnahme AT-7 und aus Aluminium für den Außeneinsatz AT-9. Gurte halten Sie mit dem Gurthalter AT-113.Weld Mount ist eine Marke der H.B. Fuller Company.

Varianten ab 59,24 €*
81,25 €*

In 4 Varianten verfügbar

Häufige Fragen

Hält ein geklebter Gewindebolzen so gut wie ein angeschweißter?

Für Anbauteile wie Kabeltrassen, Abdeckungen oder Halter reicht ein geklebter Bolzen in vielen Fällen aus, er ersetzt aber keine statische Bemessung. Die Klebung verteilt die Kraft über die ganze Fußplatte und schont die Beschichtung, reagiert aber empfindlicher auf schälende Belastung als eine Schweißnaht. Lastwerte auf den Produktseiten sind Referenzwerte aus festgelegten Prüfbedingungen, keine Auslegungswerte. Für tragende Anwendungen prüfen wir die Verbindung gern mit Ihnen an einem Muster.

Kann ich auf verzinktem Stahl ohne Bohren befestigen?

Ja. Das Datenblatt von AT-8040 nennt verzinkten Stahl ausdrücklich als Metalluntergrund, auf dem der Klebstoff gut haftet. Wie fest die Klebung auf Ihrem Bauteil hält, hängt trotzdem von der Art der Verzinkung, von Passivierungen und vom Zustand der Oberfläche ab. Rauen und reinigen Sie die Fläche wie beschrieben und prüfen Sie die Haftung an einer Probeklebung auf dem Originalbauteil, bevor Sie viele Elemente setzen.

Lässt sich ein aufgeklebtes Befestigungselement wieder entfernen?

Ja, aber nur mit Aufwand: Eine ausgehärtete MMA-Klebung ist für den dauerhaften Einsatz gedacht und löst sich nicht von selbst. Meist wird das Element mechanisch abgeschert oder abgeschliffen, danach entfernen Sie die Klebstoffreste. Planen Sie bei Teilen, die später wieder weichen müssen, die Position deshalb sorgfältig und setzen Sie lieber ein Element mehr, an dem sich Anbauteile austauschen lassen.

Was ist beim Kleben in kalter Umgebung zu beachten?

Bei niedrigen Temperaturen härten Methylmethacrylate langsamer, die Zeit bis zur Handlingsfestigkeit wird länger. Für AT-8040 gelten eine Verarbeitungszeit von 4 min und eine Handlingsfestigkeit von 40 min, jeweils bei 23 °C. Bringen Sie Kartuschen und Elemente vor der Arbeit auf Raumtemperatur, halten Sie die Flächen trocken und frei von Kondenswasser und geben Sie der Klebung mehr Zeit, bevor Sie sie belasten.

Welcher Kabelbinderhalter zum Kleben passt zu meinem Kabelbinder?

Entscheidend ist die Breite des Kabelbinders. Der kleine Halter AT-3 nimmt Kabelbinder mit 5 mm Breite auf, die großen Halter AT-5, AT-7 und AT-9 Kabelbinder bis 8,5 mm Breite. AT-7 hat eine drehbare Aufnahme, AT-9 eine Basis aus Aluminium. Für Gurte statt Kabelbinder gibt es den Gurthalter AT-113 für Gurte bis 33 mm Breite.

Kleberkompass 360° Service

Zögern Sie nicht unsere Klebeexperten zu Fragen, wir unterstützen gerne kostenlos von der ersten Idee bis zur Serie. Ihr persönlicher Klebeexperte - in jeder Projektphase.

hallo@kleberkompass.de
+49 (0)741 2067885-0
Whatsapp Chat öffnen